


A fresadora universal X8126A consegue usinar peças anguladas sem necessidade de nova fixação?
A Fresadora Universal X8126A Pode Usinar Peças Angulares Sem Refixação?
A fresadora universal X8126A pode usinar peças angulares com precisão sem repetidas refixações? Para avaliadores técnicos, a resposta depende da configuração de sua mesa giratória, da versatilidade do fuso e da precisão da preparação.
Este artigo analisa como a X8126A suporta operações de fresamento em múltiplos ângulos, ajudando os fabricantes a reduzir o tempo de manuseio, manter a consistência dos datums e avaliar se suas capacidades atendem aos exigentes requisitos de produção de precisão.
O Que os Avaliadores Técnicos Precisam Confirmar Primeiro
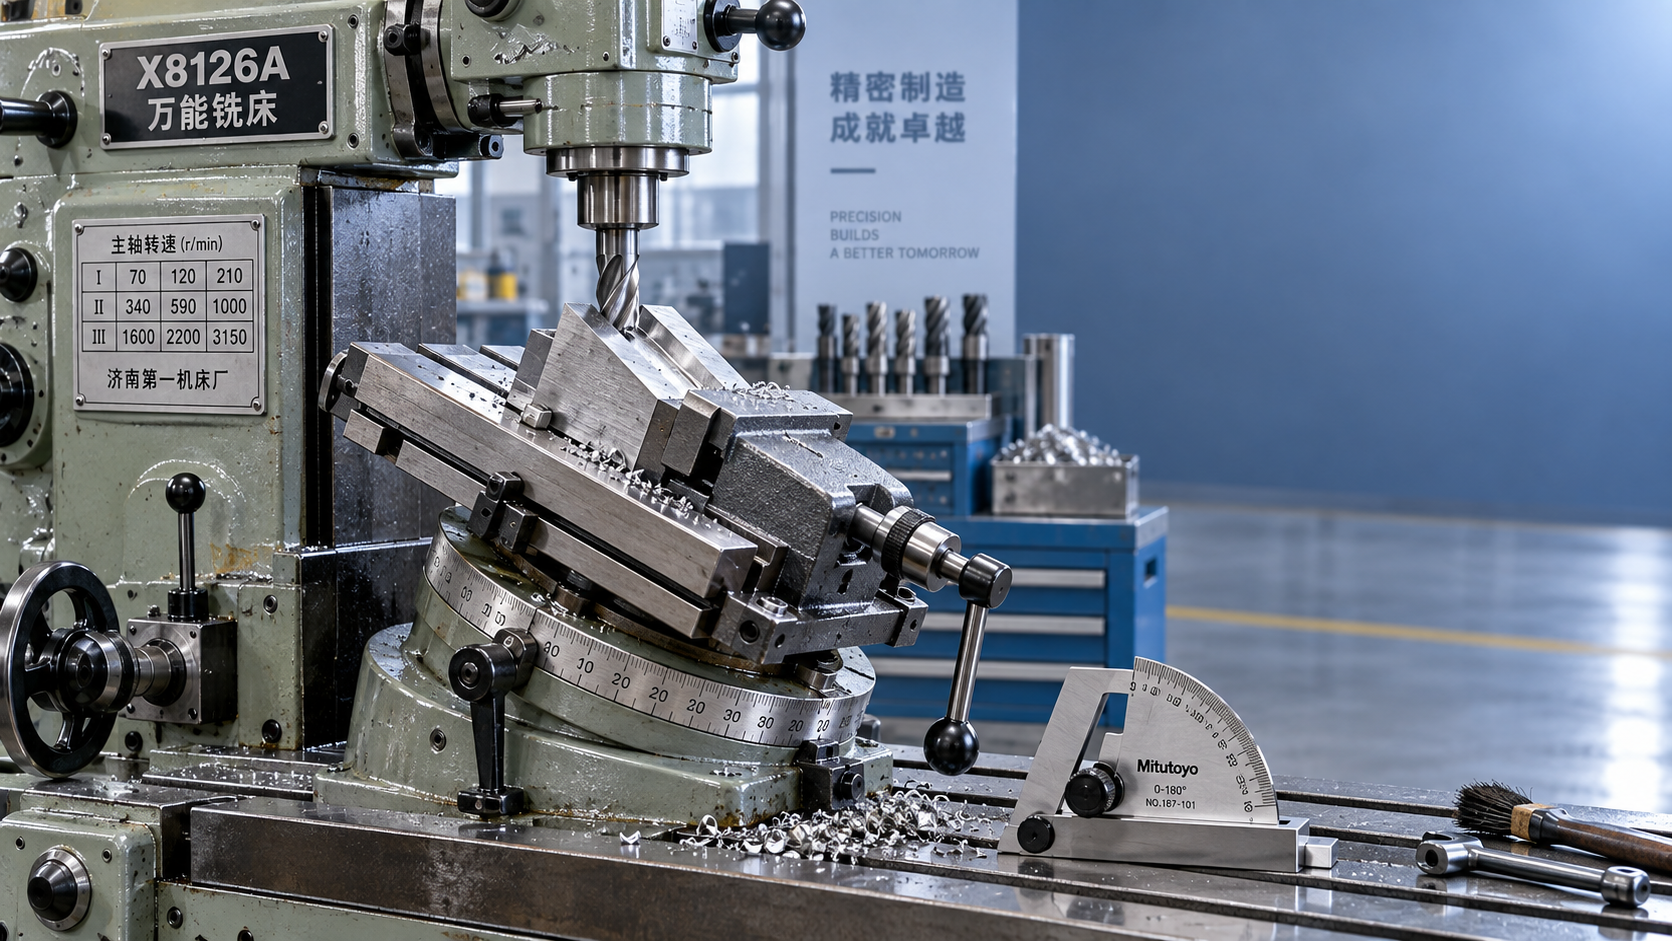
A fresadora universal X8126A pode usinar muitos recursos angulares em uma única preparação controlada, mas não deve ser considerada um centro de usinagem de cinco eixos sem restrições.
Sua vantagem prática vem da combinação de uma mesa universal, fixação ajustável e configurações de fuso horizontal ou vertical para faces angulares, ranhuras, ressaltos e recursos compostos.
Antes de aprovar a máquina, os avaliadores devem identificar a geometria real da peça, a tolerância angular exigida, a quantidade de produção, a massa da peça e as relações de datum entre as superfícies usinadas.
A questão central não é simplesmente se a mesa gira. É se os recursos necessários podem permanecer referenciados a partir de um único datum primário estável durante toda a operação.
Se uma superfície angular, um padrão de furos e uma ranhura lateral compartilham a mesma estrutura de datum, uma única preparação pode melhorar significativamente a consistência posicional em comparação com repetidas remoções e novas fixações.
No entanto, recursos internos profundos, ângulos de interseção complexos ou requisitos rigorosos de contornos simultâneos ainda podem exigir dispositivos especializados, acessórios rotativos ou equipamentos CNC de múltiplos eixos.
Como a Mesa Universal Suporta o Fresamento Angular
Uma mesa de fresamento universal é projetada para girar em relação ao eixo da máquina, permitindo que o operador posicione uma peça em um ângulo definido sem refazer a preparação.
Para trabalhos angulares comuns, a mesa pode ser indexada para a configuração especificada, travada com segurança e verificada antes do início do corte com um relógio comparador, barra seno ou bloco angular de precisão.
Essa configuração é útil para ranhuras helicoidais, rasgos em T angulares, recursos em cauda de andorinha, chanfros, faces inclinadas e componentes que exigem usinagem ao longo de um eixo não ortogonal da peça.
Na fresadora universal X8126A, a função de giro da mesa pode reduzir a necessidade de mover uma peça entre dispositivos de fresamento separados para cada operação angular.
Essa redução é importante porque cada evento de refixação introduz outra oportunidade para deslocamento de datum, interferência de rebarbas, força de fixação desigual ou variação de alinhamento dependente do operador.
O ângulo da mesa por si só não garante precisão. Os avaliadores devem verificar as graduações, a rigidez do travamento, o comportamento da folga, a repetibilidade após o reposicionamento e o método real de inspeção utilizado durante a preparação.
Quais Peças Angulares Geralmente Podem Permanecer em Uma Única Preparação
Componentes prismáticos costumam ser os candidatos mais adequados para fresamento angular em uma única preparação. Exemplos incluem suportes de máquinas, blocos-guia inclinados, placas de ferramental, componentes em cunha e corpos de dispositivos.
Peças com ranhuras ou canais angulares também se beneficiam quando a peça pode permanecer fixada enquanto a mesa é girada para alinhar o percurso de corte com o recurso necessário.
O fresamento helicoidal é outra aplicação relevante. A relação coordenada entre o deslocamento da mesa, a configuração do fuso e o equipamento de indexação pode suportar recursos helicoidais ou espirais controlados.
Para avaliação técnica, diferencie entre um ângulo criado pela orientação da mesa e um ângulo criado pela geometria da ferramenta. Cada abordagem produz resultados diferentes em termos de rigidez e tolerância.
Chanfros curtos podem ser cortados eficientemente com uma fresa angular ou cabeçote inclinável, enquanto planos inclinados longos podem ser mais estáveis quando a própria peça é posicionada no ângulo necessário.
A capacidade de preparação única é mais confiável quando todos os recursos restantes são acessíveis sem soltar grampos, obstruir os percursos da fresa, exceder os limites de curso ou comprometer a evacuação segura de cavacos.
A Precisão Depende do Controle de Datum, Não Apenas dos Recursos da Máquina
O principal benefício de qualidade de evitar a refixação é a preservação das relações de datum. Quando uma peça é movida para outro dispositivo, sua referência de coordenadas original deve ser recriada.
Mesmo operadores cuidadosos podem introduzir pequenas variações devido à contaminação das superfícies, deformação pela fixação, folga dos pinos de localização ou diferenças de contato entre a peça e os apoios do dispositivo.
Manter o componente montado permite que recursos angulares e retos sejam usinados a partir de um sistema de referência comum, o que pode melhorar o controle de perpendicularidade, paralelismo e posição relativa.
Os avaliadores técnicos devem perguntar quais datums são funcionais no conjunto final. A melhor preparação baseia-se nessas referências funcionais, e não em bordas convenientes do material bruto.
Utilize uma rotina de apalpação ou indicação antes de usinar superfícies críticas. Verifique o alinhamento da morsa, a orientação da mesa, o assentamento da peça e a relação entre o datum selecionado e a linha de centro do fuso.
Após a rotação da mesa, confirme o ângulo real com um método de medição adequado. Confiar apenas nas marcações da escala pode ser inadequado para componentes de tolerância restrita ou peças de alto valor.
Quando a Refixação Ainda Pode Ser Necessária
Algumas peças não podem ser concluídas sem reposicionamento, mesmo em uma fresadora universal capaz. A acessibilidade costuma ser o fator limitante, especialmente em torno de bolsões profundos e geometrias fechadas.
Uma segunda preparação pode ser necessária quando as fresas não conseguem alcançar um recurso sem balanço excessivo. Extensões longas de ferramentas reduzem a rigidez e podem causar vibração, conicidade ou acabamento superficial deficiente.
Peças muito pesadas também podem alterar a decisão. Um ângulo de mesa teoricamente conveniente pode criar condições de carregamento inseguras ou reduzir a área efetiva de contato da fixação.
Ângulos compostos complexos exigem avaliação cuidadosa. Se vários planos angulares não puderem ser obtidos por uma única posição da mesa, placas angulares dedicadas ou ferramental rotativo podem ser mais adequados.
A produção em alto volume cria outra restrição. Uma preparação universal manual pode ser flexível, mas ajustes repetidos podem ser mais lentos e menos repetíveis do que um dispositivo de produção desenvolvido para essa finalidade.
Nesses casos, avalie se a X8126A é a máquina adequada para o processo principal ou uma máquina secundária econômica para apoiar trabalhos de prototipagem, reparo e produção de precisão em baixo volume.
Um Processo Prático de Avaliação para a X8126A
Comece analisando o desenho do componente e agrupando os recursos por datum, orientação, acesso da ferramenta, tolerância e sequência. Isso revela rapidamente onde uma única preparação gera valor real.
Em seguida, crie um esboço da preparação mostrando as mordentes da morsa, grampos, apoios, percursos da fresa e ângulos da mesa. Inclua verificações de folga para cabeçotes de fuso, árvores, manivelas e ferragens de fixação.
Especifique como cada ângulo crítico será estabelecido e inspecionado. O método deve incluir um nível de incerteza aceitável em relação à tolerância da peça, e não apenas uma configuração nominal.
Realize um corte de teste representativo sempre que possível. Meça a precisão angular, o acabamento superficial, a localização dos recursos, o tempo de preparação e a repetibilidade após retornar a mesa à mesma posição.
Compare o resultado com a rota de fabricação existente. Inclua na comparação a preparação do dispositivo, o tempo de manuseio, o esforço de inspeção, o risco de refugo e os requisitos de habilidade do operador.
Os avaliadores técnicos também devem considerar equipamentos complementares para um fluxo de trabalho completo na oficina. Trabalhos rotativos de grande porte podem ser mais adequados para umTorno Manual CW61125, que suporta peças substanciais de metalurgia industrial.
Como Reduzir Riscos Durante a Usinagem Angular
Utilize uma fixação limpa e rígida, com posicionamento positivo contra superfícies de datum conhecidas. A força de fixação deve prender a peça sem deformar seções finas nem levantar a peça dos apoios.
Minimize o balanço da fresa e selecione ferramentas adequadas ao material e ao engajamento. Um ferramental estável melhora tanto a qualidade da superfície quanto a confiabilidade das medições dimensionais angulares.
Planeje cuidadosamente a direção de corte, especialmente em superfícies inclinadas. A interação entre a força de corte e a geometria do dispositivo pode empurrar a peça contra ou para longe de seus pontos de localização previstos.
Faça primeiro a usinagem de desbaste quando a remoção de material for significativa e, em seguida, verifique a preparação antes de finalizar os recursos críticos. Essa sequência ajuda a detectar movimentos antes que as dimensões finais sejam produzidas.
Documente configurações comprovadas da mesa, posições dos dispositivos, ferramentas de corte e resultados de inspeção. Uma documentação de processo repetível transforma a flexibilidade manual em uma capacidade de produção mais controlada.
Para componentes críticos para a qualidade, inclua um plano de inspeção da primeira peça. Meça o ângulo, o espaçamento entre recursos, a condição da superfície e a geometria relacionada ao datum antes de liberar um lote para produção completa.
A X8126A É a Escolha Certa para Peças Angulares?
A fresadora universal X8126A é uma escolha prática quando as peças exigem usinagem angular variada, volumes moderados de produção e forte controle do operador sobre as condições de preparação e corte.
Seu valor é maior quando repetidas refixações poderiam comprometer a consistência do datum ou consumir tempo excessivo de manuseio em várias operações de fresamento com diferentes orientações.
Ela é menos adequada quando o processo exige interpolação automática simultânea de múltiplos eixos, produção sem supervisão, superfícies de forma livre altamente complexas ou tempos de ciclo extremamente curtos em escala.
Para a maioria dos avaliadores, a conclusão correta é condicional: a máquina pode processar peças angulares sem repetidas refixações quando os requisitos de geometria, acesso, fixação e tolerância são compatíveis.
Uma análise disciplinada da preparação é mais importante do que uma alegação ampla de capacidade. Confirme a faixa da mesa, o comportamento do travamento, o acesso ao fuso, o projeto do dispositivo e o processo de inspeção com base em peças representativas.
Quando esses fatores são controlados, a X8126A pode oferecer uma solução econômica para usinagem precisa em múltiplos ângulos, reduzindo o manuseio, protegendo os datums e aumentando a confiança no processo.
