


Um fabricante de fresadoras controla a qualidade das suas próprias peças fundidas?
Uma base de máquina pode parecer sólida em um desenho de cotação, mas ainda assim se tornar uma fonte de vibração, desvios geométricos ou acabamentos instáveis após a instalação. Em trabalhos de fresamento exigentes, esses problemas frequentemente surgem gradualmente: o nivelamento precisa ser corrigido com mais frequência, um ciclo longo de mandrilamento produz dimensões inconsistentes ou a precisão muda após desbaste pesado. A causa subjacente pode começar muito antes da montagem final — na fundição.
Sim, um fabricante de fresadoras pode controlar a qualidade de suas próprias fundições, mas o nível de controle varia amplamente. Alguns fabricantes especificam materiais e requisitos de processo, auditam uma fundição externa e realizam inspeção de recebimento. Outros assumem um papel mais profundo ao controlar o projeto da fundição, os parâmetros da fundição, o tratamento térmico, o envelhecimento, a usinagem de desbaste e a verificação geométrica final. Os avaliadores técnicos não devem presumir que “projeto interno” ou “inspeção da fundição” signifique controle total da fundição. A questão-chave é quais decisões críticas são controladas, documentadas e verificadas antes que a máquina chegue à montagem final.
O controle começa antes do vazamento do metal fundido
A qualidade da fundição não se limita a verificar se a peça acabada apresenta defeitos visíveis. Para uma fresadora CNC, a base, a coluna, o carro e a estrutura de suporte da mesa devem proporcionar rigidez, amortecimento, estabilidade térmica e uma referência estável para o alinhamento das guias e do fuso. Essas propriedades são influenciadas tanto pelo projeto estrutural original quanto pela operação da fundição.
Um fabricante competente deve definir o grau da fundição, as transições de espessura das paredes, a disposição das nervuras, as sobremetalidades de usinagem e as localizações dos principais caminhos de carga. Nervuras mal projetadas podem criar rigidez local enquanto deixam outras áreas propensas à deformação. Mudanças abruptas de espessura podem aumentar o risco de cavidades de contração ou resfriamento desigual. Grandes superfícies sem suporte podem se deslocar durante o alívio de tensões ou na usinagem posterior.
Por isso, uma análise técnica deve começar com uma distinção prática: o fabricante da máquina apenas compra uma fundição padrão ou detém a especificação de engenharia dessa fundição? Um fornecedor pode produzir uma boa fundição, mas a repetibilidade melhora quando o projetista da máquina e a fundição trabalham com base em um conjunto de desenhos controlado que identifica áreas críticas, pontos de inspeção e limites aceitáveis de defeitos.
O que “controlar a própria qualidade da fundição” deve significar na prática
Assumir total responsabilidade não exige necessariamente operar uma fundição própria. Um fabricante de fresadoras pode utilizar uma fundição externa qualificada e ainda manter um forte controle de processo. O importante é sua capacidade de prevenir defeitos, identificar variações e rejeitar componentes não conformes antes que a usinagem de precisão oculte as evidências.
Um controle significativo geralmente inclui as seguintes atividades:
- Definir o grau exigido de ferro fundido ou material alternativo, incluindo resistência, faixa de dureza e expectativas microestruturais quando aplicável.
- Aprovar as práticas de moldagem, canais de alimentação, massalotes e machos para as principais peças estruturais, em vez de aceitar um método de fundição não especificado.
- Controlar os registros de composição química do metal fundido e inoculação para reduzir variações entre lotes de fundição.
- Especificar as condições de resfriamento e desmoldagem para que grandes seções não retenham tensões residuais excessivas.
- Exigir a inspeção de zonas críticas quanto a porosidade, inclusão de areia, trincas ou descontinuidades relacionadas à contração.
- Gerenciar o tratamento de alívio de tensões e a sequência de tempo entre a usinagem de desbaste e acabamento.
- Rastrear a identidade da fundição durante a usinagem, a montagem e a aceitação final.
Um fabricante que apenas verifica as dimensões externas após a entrega possui controle limitado. A inspeção dimensional pode confirmar se há sobremetalidade de usinagem suficiente, mas não pode comprovar de forma confiável a integridade interna, a consistência do material ou a condição das tensões residuais.
O processo de fundição afeta o comportamento posterior da máquina
A tensão residual é um dos riscos menos compreendidos nas fundições para máquinas-ferramenta. Durante a solidificação e o resfriamento, áreas espessas e finas se contraem em ritmos diferentes. A fundição pode parecer estável quando é recebida inicialmente, mas depois se deformar quando o material é removido durante a usinagem. Essa deformação pode afetar a planicidade das guias, o curso do cabeçote do fuso ou a relação entre a mesa e a coluna.
Um processo adequado normalmente inclui limpeza inicial, usinagem de desbaste, alívio de tensões ou envelhecimento, verificação intermediária e usinagem de acabamento. O ciclo exato depende do tamanho da fundição, do material e do projeto estrutural. O que deve preocupar um avaliador não é se um fornecedor utiliza determinado número de dias ou uma temperatura específica de forno; esses detalhes não são universais. A evidência importante é que o fabricante possui um método definido e pode explicar por que a fundição é considerada estável antes que as superfícies finais de precisão sejam produzidas.
Envelhecimento natural, alívio térmico de tensões e métodos baseados em vibração podem ser utilizados na indústria. Nenhum deles deve ser considerado automaticamente suficiente apenas por ser mencionado em um catálogo. Pergunte como o método escolhido é integrado à usinagem de desbaste, se o componente é verificado novamente depois e quais características geométricas são usadas como critérios de liberação para a próxima operação.
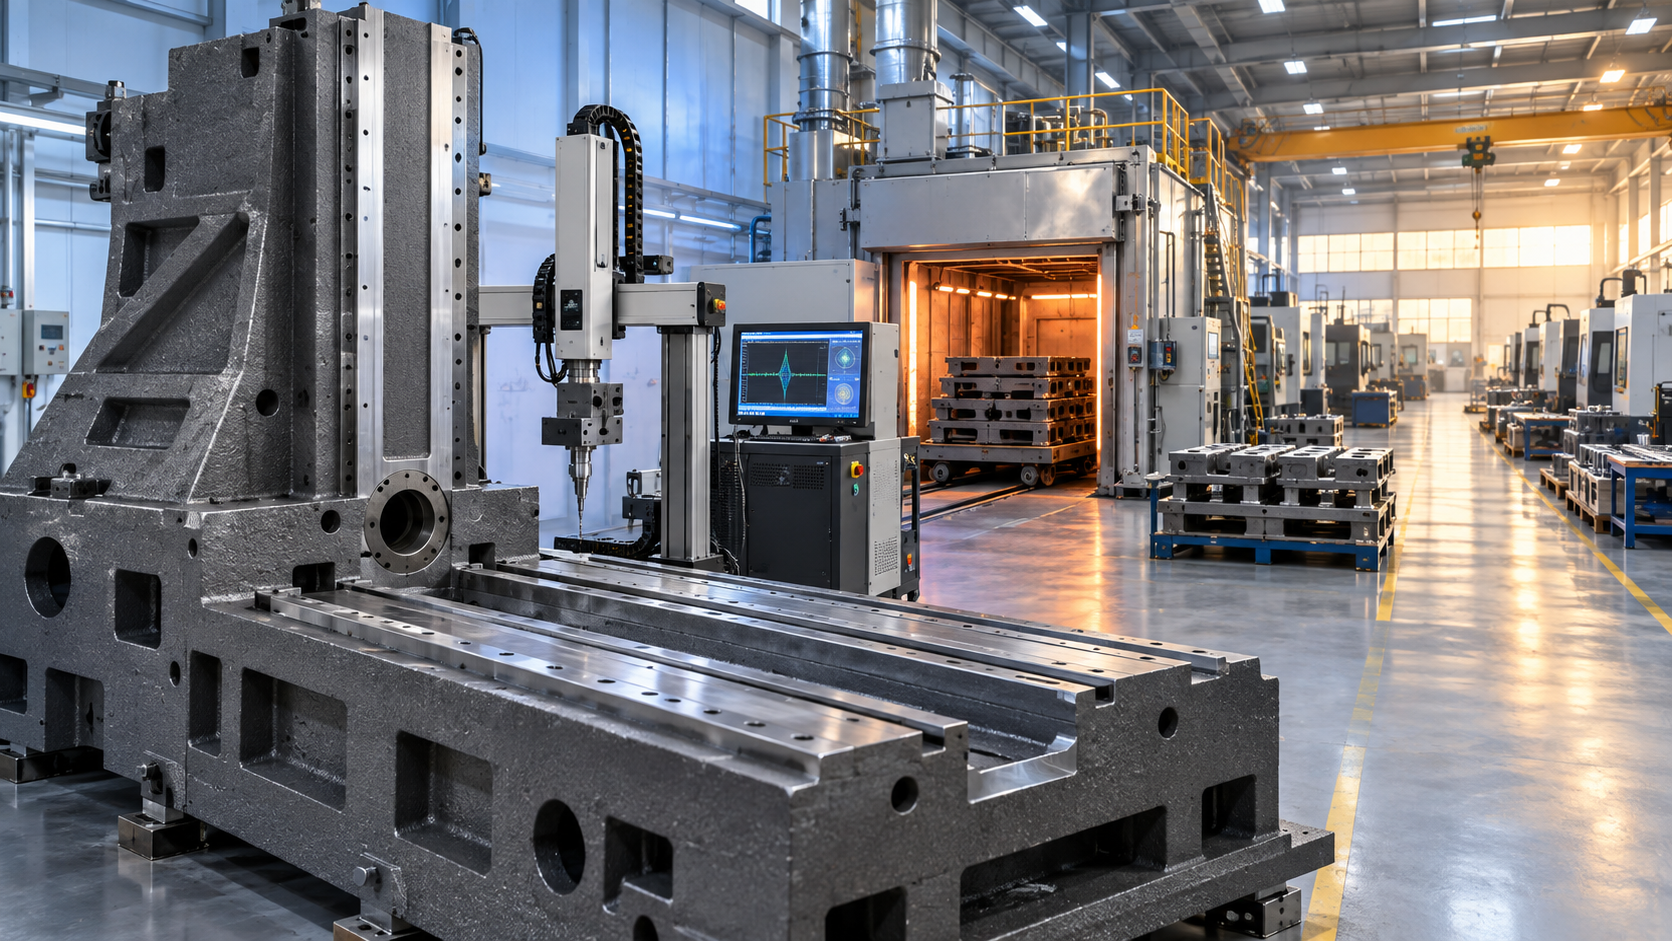
A inspeção deve seguir as áreas de risco, não apenas o contorno da fundição
A inspeção visual é útil para identificar trincas superficiais, bordas danificadas, reparos excessivos por esmerilhamento e defeitos relacionados à areia. Ela não é suficiente para uma base ou coluna de fresadora de grande porte. As áreas críticas normalmente são aquelas próximas aos suportes das guias, interfaces do cabeçote do fuso, principais padrões de parafusos, pontos de elevação e transições em torno das nervuras internas. Essas zonas suportam cargas concentradas ou se tornam referências de usinagem.
Dependendo do componente e dos requisitos de qualidade acordados, a verificação pode incluir análise de material, ensaio de dureza, exame ultrassônico, inspeção por partículas magnéticas em superfícies ferromagnéticas adequadas ou outros métodos não destrutivos. Nem toda fundição exige todos os ensaios. Exigir inspeção generalizada sem considerar a geometria pode aumentar os custos sem melhorar a decisão. Uma abordagem mais útil é vincular o método de inspeção ao modo de falha que se pretende controlar.
Perguntas que revelam o nível real de controle
Ao avaliar um fornecedor, perguntas amplas como “Vocês inspecionam suas fundições?” frequentemente geram respostas amplas. Uma discussão melhor segue a rota real de fabricação. Pergunte quais peças estruturais são fundidas, quem detém os desenhos das fundições e se a fundição é aprovada para esses componentes específicos, e não apenas para trabalhos gerais em metal.
Em seguida, avance para a rastreabilidade. O fornecedor consegue conectar uma base ou coluna de máquina acabada a um lote de fundição, registro de tratamento térmico e resultado de inspeção? Ele consegue explicar o padrão de aceitação para um reparo em uma área externa não crítica em comparação com uma descontinuidade próxima a uma superfície de montagem de guia? Essas perguntas revelam se o controle de qualidade é um sistema gerenciado ou um exercício de triagem na etapa final.
Separe também a qualidade da fundição da qualidade da usinagem. A retificação de precisão pode fazer uma superfície parecer precisa no momento do envio, mesmo quando a fundição sob ela ainda não se estabilizou completamente. Uma avaliação confiável considera ambos: a qualidade da estrutura bruta e a capacidade do fabricante de usiná-la em uma geometria de referência estável.
Não confunda o tamanho da máquina com rigidez
Uma fundição maior não é automaticamente uma fundição melhor. A massa pode melhorar o amortecimento, mas a rigidez depende da disposição estrutural, da geometria das seções, dos caminhos de carga, da consistência do material e da qualidade das interfaces entre os componentes. Uma base superdimensionada, porém mal controlada, ainda pode se mover sob cargas ou temperaturas variáveis. Por outro lado, uma estrutura compacta corretamente projetada pode apresentar desempenho previsível dentro de sua faixa de corte prevista.
Essa distinção é especialmente importante quando a máquina realizará cortes interrompidos, desbaste pesado, operações com ferramentas de longo alcance ou acabamento de precisão repetido. A avaliação deve corresponder ao ciclo de trabalho esperado. Uma aplicação de fresamento leve pode não exigir a mesma profundidade de verificação da fundição que uma máquina destinada à produção contínua sob alta carga.
Observe além da fundição principal da máquina
O mesmo raciocínio se aplica a dispositivos de fixação, suportes e equipamentos auxiliares utilizados nas operações de usinagem. Quando é necessária perfuração portátil em estruturas de aço, a estabilidade na interface de contato pode ser mais importante do que a aparência da carcaça da ferramenta. Por exemplo, aFuradeira magnética VD50EZ utiliza uma força de sucção da base magnética de 13000N, um motor de 1500W e uma velocidade sem carga de 0–600 r/min para perfuração anular de até 50 mm. Esses valores especificados são relevantes somente quando a superfície de aço está limpa, suficientemente plana e adequada para fixação magnética; eles não substituem o suporte apropriado da peça de trabalho nem práticas seguras de configuração.
Essa comparação ajuda a esclarecer o princípio de avaliação mais amplo. Seja ao avaliar uma configuração de perfuração com base magnética ou uma grande máquina CNC, o desempenho confiável resulta da qualidade e da estabilidade do caminho estrutural entre a força de corte e a superfície de apoio.
Uma posição de aceitação razoável
Para avaliação técnica, a posição mais sólida não é exigir que todo fabricante de fresadoras possua uma fundição. Em vez disso, exija evidências de que o fabricante assume a responsabilidade pela qualidade da fundição: requisitos definidos de material e projeto, práticas controladas de fornecedores, rastreabilidade, procedimentos de gerenciamento de tensões, inspeção direcionada e verificação geométrica após a estabilização da fundição.
Quando o trabalho pretendido envolver alta precisão, cortes pesados ou longos ciclos sem supervisão, solicite esclarecimentos sobre a rota específica de fabricação da base e da coluna antes de considerar comparáveis as alegações de rigidez. Um fornecedor que consegue explicar claramente essa rota fornece evidências mais úteis do que aquele que apenas afirma que suas máquinas utilizam “ferro fundido de alta qualidade”.
