


Como o aço fino afeta a força de fixação magnética da furadeira magnética VD50
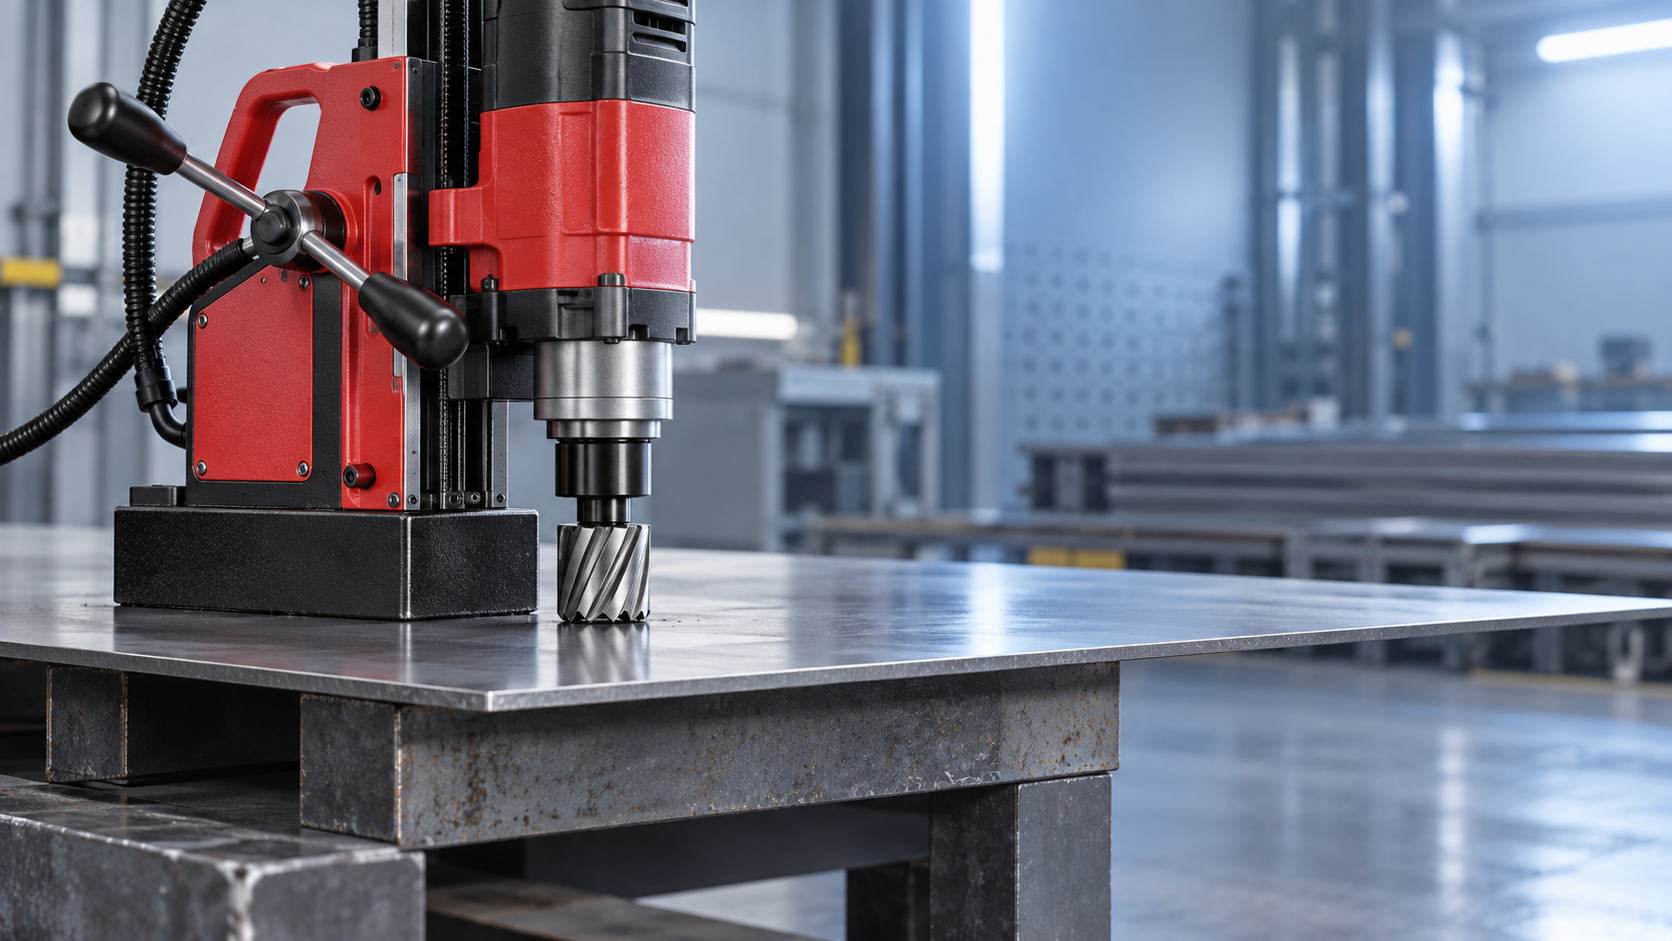
O aço fino não é simplesmente uma versão mais fraca do aço espesso para uma furadeira magnética. Ele altera o circuito magnético sob a base, reduzindo a quantidade de fluxo que a peça de trabalho pode conduzir e aumentando a sensibilidade às condições da superfície, vibração e torque de perfuração. Para a furadeira magnética VD50, isso significa que uma base que parece estar firmemente fixada durante uma verificação estática pode oferecer uma margem de segurança inadequada quando a broca entra no material.
O ponto crítico é que a força de retenção magnética é um valor do sistema, não um número fixo produzido apenas pelo ímã. O projeto do ímã, a espessura do aço, a classe do aço, a área de contato, a tinta ou carepa, a geometria da peça de trabalho e a direção das cargas aplicadas durante a perfuração determinam se a furadeira permanece estável.
Por que a espessura do aço altera o circuito magnético
A base de uma furadeira magnética cria um caminho magnético fechado: o fluxo sai de um polo do ímã, percorre a peça de aço e retorna pelo polo oposto. Uma chapa ferromagnética espessa, de baixo carbono, geralmente oferece um caminho de baixa relutância para esse fluxo. O circuito magnético é concluído de forma eficiente, permitindo que a base desenvolva um desempenho de retenção próximo ao previsto.
Quando o aço é fino, a chapa pode se tornar a parte limitante desse circuito. Ela possui menor área de seção transversal para conduzir o fluxo magnético e pode se aproximar da saturação magnética. Quando o material está saturado, adicionar excitação magnética não produz um aumento proporcional na força de retenção útil. Parte do fluxo vaza pelo ar ao redor da peça de trabalho, em vez de passar pelo aço entre os polos. O resultado é uma menor força normal de fixação na base da furadeira.
Esse efeito é especialmente importante porque a força magnética nominal do fabricante é normalmente estabelecida sob condições controladas: material de teste de aço macio limpo, plano e suficientemente espesso, com contato total da base e uma carga aplicada perpendicularmente à superfície. A perfuração em campo raramente reproduz essas condições. Um painel fino pintado, um elemento estrutural corroído ou uma chapa próxima a uma borda podem proporcionar uma retenção substancialmente menor do que uma classificação nominal poderia sugerir.
A força de retenção não é o mesmo que resistência ao movimento durante a perfuração
Mesmo quando a base da VD50 desenvolve atração descendente suficiente para permanecer fixada, a perfuração gera forças que não atuam apenas perpendicularmente à superfície. Cortadores anulares e brocas helicoidais geram torque em torno do eixo do fuso. A pressão de avanço, o travamento do cortador, a saída da broca e o acúmulo de cavacos podem introduzir cargas laterais ou rotacionais. Essas cargas tentam fazer a máquina deslizar ou girar, em vez de se afastar diretamente do aço.
A resistência prática ao deslizamento depende em parte do atrito:
Resistência ao deslizamento ≈ força normal magnética × coeficiente de atrito
Essa relação explica por que o material fino representa um risco agravado. A menor espessura do aço reduz a força normal magnética; óleo, fluido de corte, carepa de laminação, tinta ou oxidação superficial podem então reduzir ainda mais o atrito. Uma base pode não se desprender verticalmente, mas ainda assim girar ligeiramente sob torque. Mesmo um pequeno movimento pode danificar um cortador anular, aumentar o furo, quebrar um pino-guia ou colocar o operador na trajetória de uma máquina instável.
A instabilidade rotacional é frequentemente mais relevante do que uma simples preocupação com desprendimento. Uma base magnética tem uma área de apoio limitada. Se a carga resultante da perfuração atuar próxima a uma borda dessa área, a furadeira poderá começar a girar. Material fino torna isso mais provável porque a força magnética disponível já está reduzida e porque chapas ou placas leves podem flexionar sob carga.
A espessura é apenas uma variável no “aço”
As avaliações técnicas devem evitar tratar todos os aços da mesma espessura como magneticamente equivalentes. Os aços carbono utilizados em trabalhos estruturais fabricados são geralmente substratos magnéticos adequados, mas suas propriedades magnéticas podem variar conforme a composição, o tratamento térmico, a tensão residual e o histórico de conformação. Aços inoxidáveis austeníticos, alumínio, cobre e muitas ligas não ferrosas não podem fornecer um caminho de retenção convencional para furadeira magnética. Alguns tipos de aço inoxidável são parcialmente magnéticos, mas seu comportamento não deve ser presumido apenas pela aparência ou pela família do grau.
Chapas encruadas, altamente conformadas ou finas também podem se comportar de maneira diferente de um corpo de prova plano de aço macio. Um componente de aço pode ser suficientemente magnético para que um ímã de mão adira, mas ainda ser inadequado para uma operação de perfuração magnética. A adesão manual não é uma validação significativa da resistência ao torque de perfuração, à força de avanço e à vibração.
A geometria pode reduzir o desempenho tanto quanto a espessura. Tiras estreitas, elementos com aberturas próximas, flanges, superfícies curvas e locais próximos a uma borda restringem o caminho efetivo de retorno magnético. Uma base que atravessa uma fenda ou está posicionada parcialmente sobre um vazio não tem suporte total, mesmo que a espessura nominal do material em outra parte do componente seja adequada. Cordões de solda, galvanização irregular e deformação local também podem criar entreferros entre o ímã e o aço. Os entreferros são altamente prejudiciais porque o ar possui relutância magnética muito maior do que o aço ferromagnético.
Por que a preparação da superfície é mais importante em aço fino
Em uma chapa espessa e limpa, uma pequena camada de revestimento pode reduzir a força de retenção sem causar instabilidade imediata. Em aço fino, o sistema possui menos margem. Portanto, tinta, irregularidades de galvanização, rebarbas, respingos de solda, cavacos e fluido de corte retido podem se tornar decisivos.
A superfície de contato da base deve estar limpa, seca o suficiente para manter o atrito e plana contra a peça de trabalho. Remover carepa solta e revestimento espesso no local da base não é uma etapa estética; isso reduz o entreferro efetivo. A parte inferior da base magnética também precisa ser inspecionada. Cavacos metálicos presos sob os polos podem impedir o contato total e criar uma condição de inclinação difícil de detectar antes do início da perfuração.
A limpeza da superfície não deve ser confundida com permissão para perfurar chapas finas sem suporte. Uma interface limpa melhora o circuito magnético disponível, mas não pode compensar uma chapa que esteja abaixo da espessura mínima declarada pelo fabricante da furadeira ou uma peça de trabalho sem rigidez.
Como avaliar a adequação da VD50 sem depender de um valor nominal de força
A primeira referência deve ser a documentação operacional da VD50. Sua espessura mínima especificada para a peça de trabalho, condição aceitável do material, orientações permitidas, requisitos de corrente de segurança, limites de diâmetro do cortador e instruções de avanço têm precedência sobre regras gerais práticas. Se uma espessura mínima não estiver claramente indicada, ela deve ser obtida com o fabricante, em vez de ser inferida pelas dimensões do ímã ou por um valor declarado de força de retenção.
Uma avaliação útil separa a aplicação nas seguintes questões:
- A peça de trabalho é ferromagnética e suficientemente espessa em toda a área de apoio da base magnética?
- A base está totalmente apoiada sobre material sólido e plano, em vez de atravessar uma borda, abertura, flange estreito ou seção curva?
- Qual torque de perfuração e força de avanço o cortador, diâmetro e material selecionados irão gerar?
- A operação será horizontal, vertical ou suspensa, e essa orientação introduz riscos de deslizamento por gravidade ou queda da ferramenta?
- A própria peça de trabalho pode flexionar, vibrar ou se mover durante a saída da broca?
- É necessário um método de retenção independente conforme as instruções do equipamento ou o procedimento de segurança do local?
A fixação estática deve ser verificada antes de começar, mas não substitui essa avaliação. Um teste de tração controlado pode revelar uma adesão claramente inadequada, mas não simula totalmente a carga torsional nem o travamento de um cortador no furo. A questão de engenharia relevante é se a configuração completa possui margem adequada sob a maior carga operacional plausível, e não se o ímã consegue sustentar o peso próprio da máquina.
Controles operacionais para material fino
Quando não for possível evitar a perfuração em aço relativamente fino, mas permitido, o processo deve ser menos exigente. Use um cortador afiado, fluido de corte adequado, avanço controlado e uma velocidade apropriada ao diâmetro do cortador e ao material. Avanço excessivo aumenta o torque e pode fazer o cortador agarrar; avanço insuficiente pode causar atrito e gerar calor, acelerando o desgaste do cortador e aumentando a probabilidade de carga irregular.
Apoiar a peça de trabalho com uma chapa ferromagnética mais espessa pode melhorar o caminho de retorno magnético, desde que o suporte seja plano, seguro e sustente toda a área da base. Ele não deve introduzir uma folga, criar um componente solto separado ou obstruir o caminho de perfuração. Em algumas condições de fabricação, um dispositivo de perfuração fixado por grampos, uma placa de suporte projetada especificamente ou a usinagem antes da montagem é mais segura do que depender de uma base magnética sobre material fino.
Para furos repetidos em peças que são finas demais para uma perfuração magnética confiável, o processo de fabricação deve ser reconsiderado, em vez de forçar a aplicação. Componentes que exigem operações de torneamento juntamente com recursos secundários controlados podem ser melhor processados em uma configuração rígida de máquina-ferramenta; por exemplo, oTorno CNC de Bancada Inclinada TCK52 representa uma classe diferente de equipamento de usinagem com fixação, não um substituto para uma furadeira magnética em trabalho estrutural.
A margem de segurança deve considerar as condições reais de perfuração
O aço fino não proíbe automaticamente o uso da furadeira magnética VD50, mas reduz a margem da função de segurança mais importante da ferramenta: a retenção magnética estável. Portanto, o limite correto não é um julgamento visual de que a base “parece forte”. É a espessura mínima documentada e o envelope de aplicação especificado para a máquina, verificados em relação ao tipo de material, condição de contato, geometria, orientação, carga do cortador e requisitos de retenção independente.
Quando qualquer uma dessas condições se desvia da base documentada para a força de retenção magnética, a suposição segura é que a retenção disponível é menor do que o valor principal indicado. Na perfuração magnética, esse julgamento conservador protege a qualidade do furo, as ferramentas, a peça de trabalho e, acima de tudo, o operador.
