


Como verificar se o curso da mesa da X8126A é compatível com o seu dispositivo de fixação
O curso da mesa não é o mesmo que a capacidade útil do dispositivo de fixação. Uma fresadora universal X8126A só pode acomodar um dispositivo quando as posições necessárias da ferramenta — e não apenas a área ocupada pelo dispositivo — permanecem dentro dos limites dos eixos X, Y e Z da máquina, com fixação segura, folga do fuso e acesso para todas as operações planejadas.
Portanto, a comparação decisiva é entre o envelope de trabalho da máquina e o envelope de usinagem do dispositivo. Um dispositivo que cabe fisicamente na mesa ainda pode não ser aprovado se uma ferramenta não conseguir alcançar uma característica próxima a uma borda, uma garra de morsa bloquear o fuso, a coluna limitar a aproximação no eixo Y ou a altura Z necessária exceder a faixa entre o fuso e a mesa.
Comece pela configuração real da X8126A
“X8126A” não deve ser considerada um padrão dimensional universal. Fabricantes de máquinas e anúncios de exportação podem diferir quanto ao tamanho da mesa, cursos disponíveis, configurações de fuso, pacotes de acessórios e folgas declaradas. A avaliação deve utilizar o desenho dimensional e a especificação técnica fornecidos para a configuração exata da máquina, incluindo qualquer cabeçote vertical, suporte de árvore horizontal, acessório rotativo, mesa universal ou subplaca elevada destinada ao uso.
Registre pelo menos estes valores da máquina antes de analisar o dispositivo:
- curso dos eixos X, Y e Z;
- comprimento, largura, disposição das ranhuras em T e carga permitida da mesa;
- distância entre o nariz do fuso e a mesa ou faixa de folga vertical;
- distância entre a linha de centro do fuso e a coluna, quando aplicável;
- folga em relação às proteções, coluna, carro, joelho e base da máquina;
- dimensões do porta-ferramenta e da ferramenta de corte para o processo pretendido.
Não substitua as dimensões da mesa pelas dimensões de curso. A mesa é a superfície de montagem; o curso define até onde o sistema de fixação e a peça podem se mover em relação à ferramenta de corte. Em uma fresadora universal, o envelope utilizável também pode mudar significativamente quando a mesa é girada ou quando o cabeçote de usinagem é inclinado.
Defina o dispositivo pelo seu envelope funcional
Um desenho do dispositivo deve mostrar mais do que seu comprimento e largura externos. As dimensões relevantes são as localizações de todas as características que devem ser usinadas, inspecionadas ou alcançadas por uma ferramenta de corte. Isso inclui superfícies de referência, pinos localizadores, grampos, batentes laterais, conexões hidráulicas e qualquer saliência da peça além da placa-base.
Para cada operação necessária, estabeleça a posição do centro da ferramenta em relação à referência do dispositivo. Em seguida, identifique as coordenadas máximas e mínimas de X e Y que a máquina deve atingir. A amplitude resultante é o curso planar mínimo necessário. Adicione a distância necessária para posicionar a referência do dispositivo em um local prático de fixação na mesa, em vez de presumir que a referência sempre possa ficar exatamente no centro da mesa.
Uma expressão útil para planejamento é:
Faixa de eixo necessária = amplitude das coordenadas das características + margem de deslocamento de configuração + margem de folga
A margem de folga não é um valor fixo genérico. Ela depende do diâmetro da ferramenta, do perfil do porta-ferramenta, das paredes do dispositivo, da geometria dos grampos e de a operação ser fresamento, furação, mandrilamento ou corte lateral. Uma fresa de facear grande pode admitir uma trajetória de aproximação diferente da de uma fresa de topo longa; um cabeçote de mandrilar pode introduzir um diâmetro varrido muito maior do que o tamanho nominal do furo sugere.
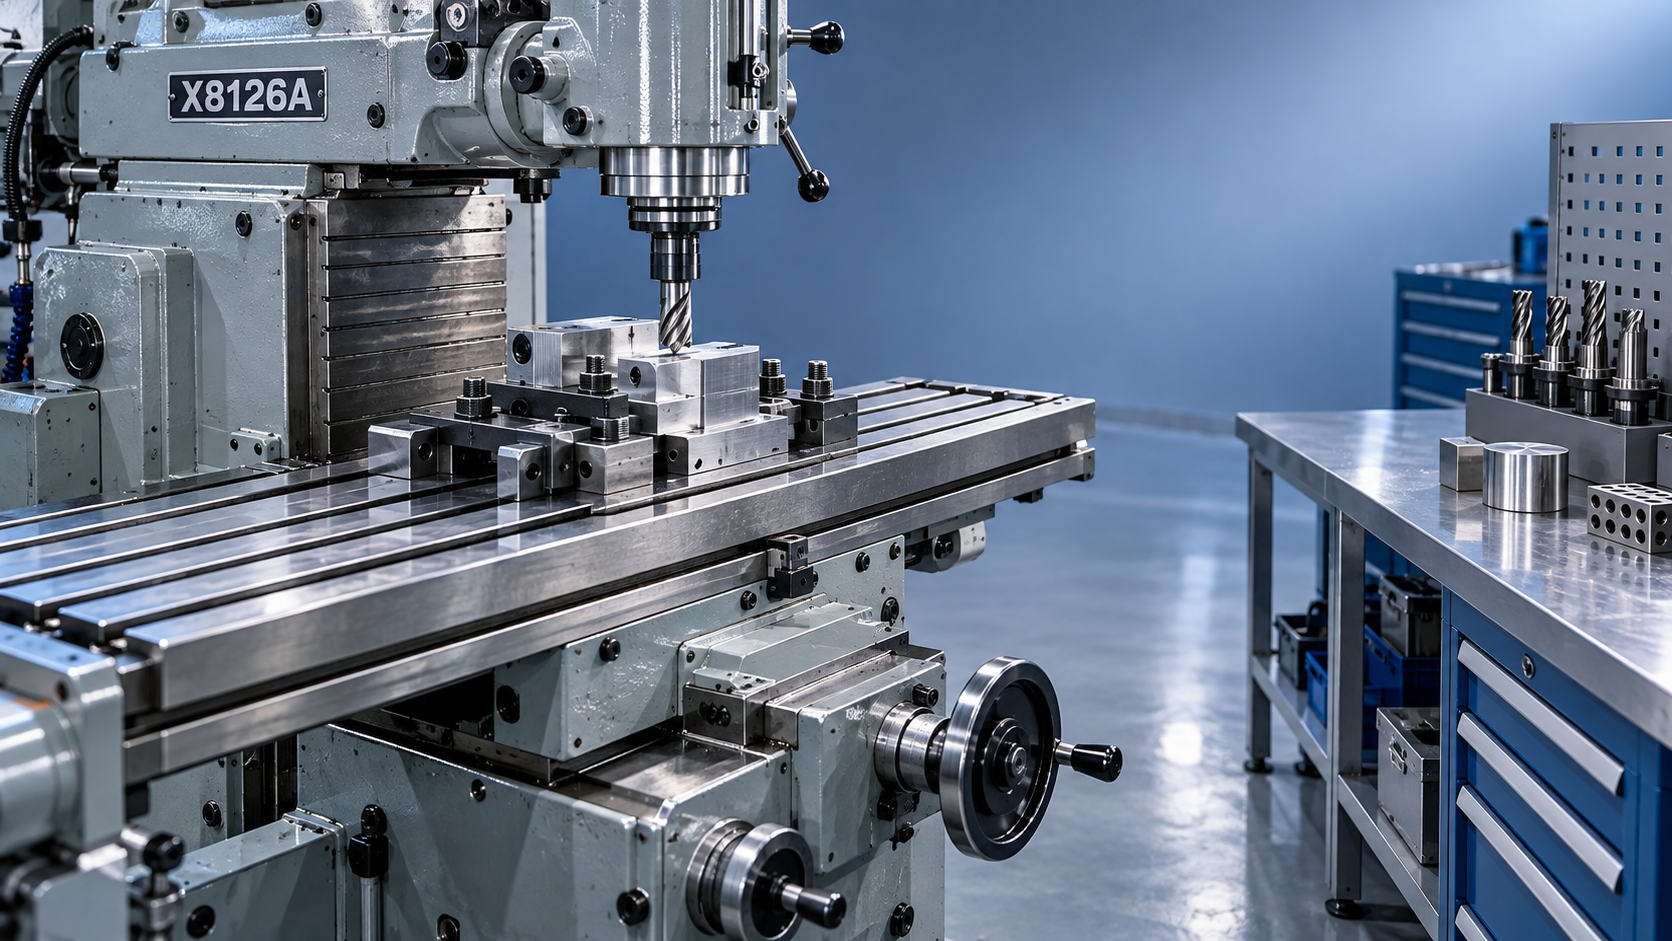
Verifique o curso do eixo X pelo acesso da ferramenta, não pelo comprimento do dispositivo
Considere um dispositivo com uma placa-base de 800 mm e uma característica da peça próxima a cada extremidade. Mesmo que a mesa da X8126A seja mais longa que 800 mm, a configuração é inadequada se o fuso não puder se mover o suficiente para usinar ambas as características após considerar os grampos e o sobrecurso da ferramenta.
No fresamento de topo, a ferramenta normalmente precisa ultrapassar a borda acabada para gerar uma superfície limpa. Para rasgos, podem ser necessárias distâncias de aproximação e saída. Para furação, o centro da broca deve se alinhar com cada posição de furo, mas o dispositivo também deve evitar obstruir a evacuação de cavacos ou o corpo do porta-ferramenta. Portanto, o curso X necessário baseia-se nas posições mais distantes do centro da ferramenta, incluindo os movimentos planejados de entrada e saída.
Verifique se o dispositivo está centralizado, deslocado ou intencionalmente posicionado para um lado. Um dispositivo deslocado pode ser válido quando todas as características usinadas se encontram em uma região, mas reduz o curso de reserva e pode causar colisão com a extremidade da mesa, volante, proteção ou estrutura de suporte. Se o processo exigir a usinagem de faces opostas após reposicionamento, avalie cada configuração separadamente em vez de calcular uma média do envelope.
A folga no eixo Y costuma ser a restrição oculta
Em fresadoras universais compactas, a capacidade do eixo Y é frequentemente limitada pela relação entre o fuso, a coluna, a mesa e a borda frontal do dispositivo. Um dispositivo pode estar dentro do curso Y nominal enquanto a ferramenta não consegue alcançar uma característica traseira porque a peça, o grampo ou o porta-ferramenta se aproxima da coluna. Por outro lado, uma característica no lado frontal pode exigir que a mesa avance o suficiente para que o dispositivo se projete além de uma posição prática de suporte.
Meça da linha de centro do fuso até cada obstrução crítica do dispositivo na posição de ferramenta necessária. Inclua todo o corpo do porta-ferramenta, não apenas o diâmetro de corte. Isso é particularmente importante com fresas de casca, cabeçotes angulares, mandris de broca, extensões de pinça e árvores horizontais.
Quando uma X8126A for destinada tanto ao fresamento vertical quanto ao horizontal, realize duas verificações separadas. O fresamento horizontal introduz o comprimento da árvore, a posição do suporte, o espaçamento das ferramentas e possíveis interferências com os elementos verticais do dispositivo. Um dispositivo aprovado para uma fresa de topo vertical não é automaticamente adequado para uma fresa lateral e frontal montada em árvore.
A avaliação do eixo Z deve incluir todo o empilhamento
O curso Z é frequentemente avaliado de forma incorreta ao comparar a altura da peça com uma distância publicada entre o fuso e a mesa. A máquina deve acomodar todo o empilhamento vertical:
- superfície da mesa até a base do dispositivo;
- base do dispositivo até a referência da peça;
- altura da peça e qualquer altura de grampo acima dela;
- projeção da ferramenta a partir do porta-ferramenta;
- profundidade de corte necessária, folga de aproximação e distância de retração segura.
A posição mais baixa do fuso deve permitir que a ferramenta alcance a característica mais profunda. A posição mais alta necessária deve permitir a troca de ferramenta, o carregamento da peça, o uso de sonda, quando aplicável, e a retração segura sem atingir o dispositivo. Uma ferramenta longa pode resolver o acesso ao redor de um grampo, mas pode criar uma limitação no eixo Z, reduzir a rigidez e aumentar a deflexão. Ela não deve ser considerada uma simples solução de folga.
Em uma fresadora de joelho ou universal, diferencie o movimento vertical nominal do movimento disponível na configuração escolhida. Elevar a peça com calços paralelos, uma subplaca ou uma placa angular consome folga. Inclinar uma mesa universal altera a altura efetiva e desloca lateralmente a peça, de modo que a avaliação X/Y deve ser repetida no ângulo de mesa pretendido.
A viabilidade de montagem é diferente da viabilidade de movimento
Após confirmar os cursos, verifique se o dispositivo pode ser fixado sem comprometer a rigidez ou o acesso. O padrão de furos de montagem deve se alinhar às ranhuras em T da mesa da X8126A, ou deve ser utilizada uma placa adaptadora projetada. Verifique o diâmetro dos prisioneiros, o engate das porcas em T, o espaçamento das ranhuras e se o dispositivo bloqueia o acesso aos pontos de aperto.
A massa do dispositivo e seu centro de gravidade também são importantes. Uma configuração dentro da carga nominal da mesa ainda pode ser problemática se a massa estiver fortemente em balanço, especialmente durante o movimento da mesa ou ao usinar nos limites de curso. A preocupação não é apenas a capacidade estática, mas também a carga de flexão sobre a mesa, o carro e o sistema de fixação. Um dispositivo grande pode exigir suporte adicional, um conjunto de fixação menor ou uma arquitetura de máquina diferente.
Use uma análise de interferência baseada em coordenadas
O método de aprovação mais confiável é modelar a máquina, o dispositivo, a peça, os grampos e as ferramentas representativas em CAD. Se um modelo completo da máquina não estiver disponível, crie um modelo simplificado de envelope usando desenhos do fabricante. Simule as posições de limite dos eixos e as trajetórias reais das ferramentas para todas as operações, incluindo retrações e trocas de ferramenta.
Preste atenção especial às condições que são facilmente omitidas de um modelo estático:
- alavancas de grampo ou linhas hidráulicas que se estendem para a trajetória da ferramenta;
- folga para troca de ferramenta com a ferramenta mais longa;
- movimento do cabeçote do fuso ou do pinólio próximo a dispositivos altos;
- posições de mesa girada e seu envelope de peça deslocado;
- folga para carregamento pelo operador e acesso aos fixadores do dispositivo;
- áreas de acúmulo de cavacos que possam obstruir o assentamento ou o movimento.
Um teste a seco físico continua sendo valioso antes da liberação para produção. Use o porta-ferramenta real e um comprimento de ferramenta representativo, mova em velocidade reduzida e verifique a margem dos limites nas posições mais exigentes. Isso não substitui a validação baseada em desenhos; confirma que detalhes de hardware omitidos e condições reais de configuração não alteraram o resultado.
Mantenha uma margem de reserva em vez de projetar para os limites nominais
Utilizar 100% de um curso de eixo publicado raramente é uma decisão robusta de produção. Variações no alinhamento do dispositivo, alterações no comprimento da ferramenta, grampos de reposição e ajustes de referência consomem margem. Uma configuração que só funciona quando o dispositivo é posicionado com precisão de poucos milímetros pode se tornar não repetível após manutenção ou troca de rotina.
A reserva necessária depende da sensibilidade do processo e da repetibilidade da configuração, mas deve ser registrada explicitamente na folha de aprovação. O mesmo se aplica à folga Z: uma trajetória de ferramenta teoricamente válida pode ser operacionalmente inadequada se não houver espaço suficiente para carregamento seguro, medição ou remoção de cavacos.
Quando o envelope do dispositivo estiver constantemente próximo dos limites de uma X8126A, um centro de usinagem com um envelope documentado de três eixos pode oferecer uma base de comparação mais clara. Por exemplo, oCentro de Usinagem Vertical VMC855 indica curso X de 800 mm, curso Y de 550 mm, curso Z de 550 mm, uma mesa de 1000 × 550 mm e uma faixa entre o nariz do fuso e a mesa de 120–670 mm. Esses valores não estabelecem a adequação por si só, mas ilustram os dados dimensionais necessários para avaliar um dispositivo sistematicamente.
A aprovação deve basear-se em um envelope de configuração assinado: configuração exata da máquina, revisão do dispositivo, condição máxima da peça, disposição dos grampos, lista de ferramentas, faixas dos eixos, empilhamento vertical, carga e pontos de interferência identificados. Depois que esses itens estiverem documentados, a pergunta muda de “O dispositivo cabe na mesa?” para uma mais útil: “Todas as operações necessárias podem ser realizadas com segurança, repetibilidade e margem de processo adequada?”
