


O que os operadores devem verificar antes de utilizar a fresadora universal X8126A
Antes de utilizar uma fresadora universal X8126A, o operador deve verificar mais do que simplesmente se o fuso inicia e a mesa se movimenta. Uma máquina pode parecer pronta enquanto ainda apresenta condições que afetam a segurança, o acabamento superficial, a vida útil da fresa ou a precisão de posicionamento. Portanto, a verificação pré-operacional mais útil é prática: confirmar que a máquina, a configuração de fixação da peça, a fresa e as condições de corte planejadas estão de acordo entre si antes da remoção de material.
Para trabalhos de produção de rotina, essa inspeção não precisa se tornar um procedimento de manutenção demorado. No entanto, ela deve ser sistemática. Ignorar uma braçadeira solta, um sentido de rotação incorreto do fuso, uma guia seca ou folga insuficiente ao redor da fresa pode transformar uma operação simples de fresamento em refugo, danos à ferramenta ou risco de lesão já no primeiro passe.
Comece pela estabilidade da máquina e por uma área de trabalho livre
A máquina deve estar firmemente apoiada, sem movimento de oscilação e sem sinais de que uma realocação recente ou vibração tenha afetado seu nivelamento. Normalmente, os operadores não precisam realizar uma inspeção completa da precisão geométrica antes de cada turno, mas devem perceber alterações: uma mesa que parece incomumente rígida em uma extremidade do curso, um cabeçote que não mantém mais a posição ou uma máquina que vibra mais que o normal durante um corte habitual merecem atenção antes do início do trabalho.
Remova da mesa, dos rasgos em T, da base da morsa e do piso ao redor ferramentas soltas, cavacos, panos e retalhos. Isso não é apenas organização. Cavacos presos sob uma morsa ou dispositivo de fixação podem alterar o alinhamento da peça. Uma chave deixada perto do fuso ou da mesa pode se tornar um projétil quando a máquina for ligada. O operador também deve confirmar que o curso da mesa não levará a peça, as braçadeiras, o dispositivo de fixação ou o manípulo da morsa contra a fresa, o suporte do arbor, a coluna ou a proteção da máquina.
O deslocamento dos volantes deve ser verificado em toda a faixa necessária para o trabalho. Em uma fresadora universal, a mesa pode ser utilizada em movimentos longitudinais, transversais, verticais e, quando aplicável, giratórios. Cada eixo selecionado deve ter curso suficiente para a aproximação da fresa, a usinagem, o ultrapasse e o recuo seguro. Planejar apenas o corte em si frequentemente deixa passar a colisão que ocorre no fim do passe.
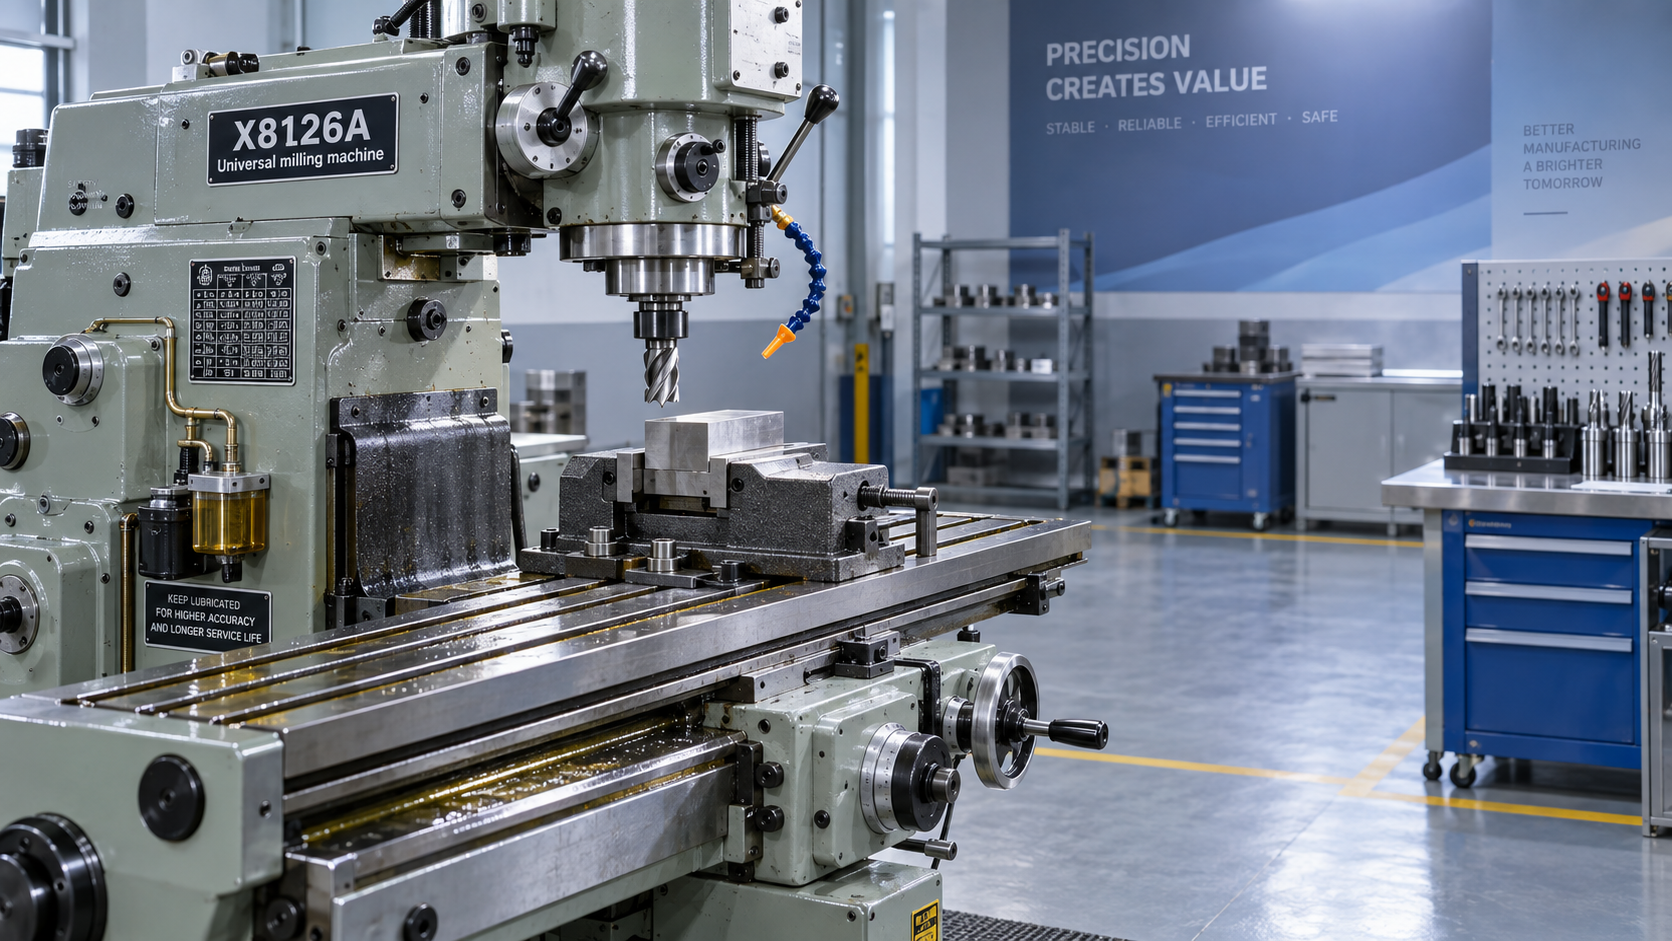
Verifique a lubrificação, as guias e a folga antes de buscar precisão
A precisão de usinagem começa com movimentos previsíveis. Antes de operar a fresadora universal X8126A, inspecione os pontos de lubrificação e certifique-se de que o sistema de lubrificação especificado tenha sido acionado conforme o procedimento normal da máquina. As guias devem apresentar uma película de óleo, e não faixas secas ou acúmulo excessivo de cavacos. Fusos de avanço, engrenagens e peças móveis visíveis não devem apresentar contaminação ou danos incomuns.
Movimente lentamente à mão cada eixo relevante e verifique se há resistência irregular, travamento ou folga excessiva. A folga é particularmente importante ao posicionar uma característica por meio de um mostrador ou ao aproximar uma coordenada após inverter o sentido. Os operadores devem compensar a folga de forma consistente antes de definir uma posição final. Inverter repetidamente o volante para “encontrar” a dimensão pode produzir resultados variáveis, especialmente quando o trabalho envolve espaçamentos estreitos, rasgos de chaveta, ombros ou faces correspondentes.
As cunhas de ajuste não devem estar visivelmente soltas nem excessivamente apertadas. Uma guia solta pode contribuir para vibração e variação dimensional sob carga de corte; uma guia excessivamente apertada dificulta o deslocamento e pode acelerar o desgaste. O ajuste correto proporciona um movimento controlado e suave, sem folga evidente. Se a mesa baixar, deslocar-se ou mover-se inesperadamente quando as travas forem liberadas, a preparação deve ser interrompida e a condição corrigida.
Combine o fuso, a fresa e a velocidade com a operação real
Verifique se o cone do fuso, o arbor, a pinça, a barra de tração e as superfícies de montagem da fresa estão limpos. Mesmo um pequeno cavaco ou rebarba entre um porta-fresa e sua superfície de assentamento pode causar batimento. Esse batimento pode aparecer como um acabamento irregular, um rasgo sobredimensionado ou desgaste prematuro em um dente de uma fresa de topo. Limpe as superfícies de contato antes da montagem e certifique-se de que a ferramenta esteja totalmente assentada e apertada.
A fresa deve ser adequada à operação e ao material pretendidos. Fresas de facear, fresas laterais e de face, fresas cilíndricas, fresas de topo, brocas e ferramentas de mandrilar aplicam cargas diferentes à máquina. Uma fresa selecionada apenas por estar disponível ainda pode ser inadequada se seu diâmetro, número de dentes, balanço ou método de fixação não puderem suportar a profundidade e a largura de corte planejadas.
Inspecione as arestas de corte sob boa iluminação. Substitua ou recondicione ferramentas com arestas lascadas, material aderido, descoloração evidente por superaquecimento ou desgaste irregular. Uma fresa sem fio frequentemente leva os operadores a aumentar a pressão de avanço, o que eleva a força de corte e pode ocultar a verdadeira causa do mau acabamento.
- Confirme o sentido de rotação do fuso antes de aproximar a fresa da peça.
- Selecione uma velocidade adequada ao diâmetro da fresa, ao material da peça e ao material da fresa.
- Ajuste o avanço de forma conservadora ao utilizar uma configuração desconhecida, uma extensão longa da ferramenta ou corte interrompido.
- Utilize o suporte de arbor ou a configuração de porta-ferramenta correta para o tipo de fresa.
- Remova a chave do fuso e verifique se a barra de tração ou o hardware de retenção está seguro.
A seleção de velocidade merece mais do que uma rápida olhada na caixa de engrenagens ou na configuração de controle. Uma fresa de grande diâmetro a uma velocidade excessiva do fuso pode gerar alta velocidade periférica e vibração, mesmo quando o avanço parece moderado. Por outro lado, operar muito lentamente pode favorecer o atrito em vez do corte, especialmente com ferramentas pequenas. O objetivo é uma formação estável de cavacos, e não simplesmente a maior taxa de remoção disponível.
A fixação deve resistir à força de corte em todas as direções
A fixação da peça é frequentemente a verificação mais importante, pois as cargas de fresamento são intermitentes e podem puxar, levantar ou girar uma peça. Confirme que a peça possui superfícies de contato limpas e repousa sobre paralelos, suportes ou faces de localização adequados. Ela não deve ficar apoiada sobre cavacos, paralelos danificados ou pontos de aperto irregulares.
Uma morsa é eficaz somente quando a peça é apoiada e presa de uma forma que resista ao sentido de corte esperado. Peças longas podem necessitar de suporte adicional. Peças finas podem se deformar quando excessivamente apertadas e retornar elasticamente após a usinagem, criando um aparente erro dimensional que, na verdade, é um problema de fixação. Fundidos irregulares e peças fabricadas podem exigir braçadeiras dedicadas, blocos escalonados ou um dispositivo de fixação, em vez de uma configuração improvisada de morsa.
Verifique o engate dos parafusos das braçadeiras, o assentamento das porcas em T e a folga entre o percurso da fresa e todos os componentes de fixação. Mantenha as braçadeiras tão baixas e próximas da peça quanto a operação permitir, garantindo ao mesmo tempo espaço para a saída da fresa. Antes de iniciar o avanço automático, gire o fuso manualmente quando for seguro fazê-lo ou mova a mesa pelo percurso planejado com o fuso parado. Isso revela muitos riscos de interferência sem sacrificar uma ferramenta ou peça.
Teste os controles com a máquina sem carga
Antes do corte, verifique a condição da alimentação elétrica, as funções de controle, a resposta de partida e parada do fuso, o engate do avanço, o sentido dos eixos e a parada de emergência. As proteções devem estar instaladas e ajustadas para reduzir a exposição a cavacos e componentes rotativos sem obstruir a visibilidade necessária.
Preste atenção especial após uma troca de ferramenta, atividade de manutenção ou passagem de turno. O operador anterior pode ter deixado um sentido de avanço, faixa de velocidade, trava de eixo ou orientação da mesa que não seja adequada para a próxima tarefa. Um breve funcionamento sem carga permite ao operador identificar ruídos incomuns de engrenagens, rolamentos ou componentes de acionamento antes que a carga de corte torne o sintoma mais difícil de interpretar.
Os sistemas de fluido refrigerante ou fluido de corte também devem ser verificados quando utilizados. Confirme que o fluxo alcança a zona de corte sem atingir áreas elétricas ou criar risco de escorregamento. Para operações realizadas a seco, certifique-se de que a evacuação de cavacos permaneça adequada e que o calor não se acumule em um rasgo profundo, bolso ou característica cega.
Utilize uma verificação do primeiro passe em vez de confiar na preparação
Mesmo após uma inspeção completa, o primeiro corte deve ser tratado como um corte de verificação. Comece com uma abordagem conservadora, observe a forma dos cavacos, escute se há vibração e verifique se a peça permanece estável. Pare e investigue se a fresa começar a atritar, se os cavacos se acumularem ao redor da ferramenta, se a máquina vibrar de forma incomum ou se o acabamento superficial mudar abruptamente.
Meça a primeira característica crítica antes de se comprometer com um lote longo ou uma sequência de acabamento. Isso é especialmente importante após trocar um arbor, uma pinça, uma fresa, a posição da morsa ou o ângulo da mesa. É mais rápido corrigir um problema de deslocamento ou fixação após um passe de teste do que depois que todas as peças tiverem herdado o mesmo erro.
A mesma disciplina se aplica à alternância entre tipos de máquinas. Uma furadeira magnética portátil, por exemplo, depende de contato ferroso limpo e força de retenção magnética suficiente antes do início da perfuração. AFuradeira magnética VD50EZ utiliza uma base magnética de 13,000 N e é destinada à perfuração com serra copo de até 50 mm, mas suas preocupações antes do uso são diferentes das de uma operação de fresamento com montagem em mesa. A comparação é útil porque reforça uma regra mais ampla: o método de retenção deve ser avaliado conforme a força e o movimento gerados pelo processo, em vez de ser presumido pela aparência da ferramenta.
Quando parar em vez de prosseguir
Um operador não deve tentar “contornar” um comportamento anormal da máquina aumentando a força de aperto, reduzindo o avanço a um nível impraticável ou realizando ajustes repetidos durante o corte. Interrompa a operação quando houver vibração inexplicável, um porta-ferramenta danificado, lubrificação ineficaz, controles não confiáveis, ruído incomum do fuso, fixação solta ou risco de colisão que não possa ser eliminado pelo percurso planejado.
Para a fresadora universal X8126A, a rotina pré-operacional é mais eficaz quando segue a ordem de risco: proteja a máquina e a área de trabalho, confirme movimentos suaves e lubrificados, instale ferramentas em boas condições, fixe a peça para a carga de corte esperada, teste os controles e valide o primeiro corte. Essa sequência protege o operador e também as dimensões e o acabamento que o trabalho deve fornecer.
