


Riscos de prazo de entrega a confirmar com um fornecedor de tornos CNC de bancada inclinada antes de fazer o pedido
Riscos de prazo a confirmar com um fornecedor de tornos CNC de barramento inclinado antes de fazer o pedido
Antes de aprovar um pedido de equipamento de capital, os responsáveis pelo projeto normalmente comparam o preço da máquina, a potência do spindle, o curso, a marca do controlador e a data de entrega cotada. Essas são verificações necessárias, mas não esclarecem se um fornecedor de tornos CNC de barramento inclinado consegue entregar uma máquina realmente pronta para instalação e produção na data prometida.
Em um projeto de usinagem, os custos de atraso raramente se limitam à própria máquina. Um torno entregue com atraso pode retardar os trabalhos de fundação, a conexão elétrica, o treinamento dos operadores, a aprovação da primeira peça, os testes de dispositivos de fixação e o início de uma nova linha de produção. Se a máquina se destina a substituir uma capacidade limitada, mesmo um pequeno atraso pode exigir subcontratação dispendiosa ou comprometer os cronogramas assumidos com os clientes. A questão prática não é simplesmente “Quantos dias é o prazo de entrega?”. É “Quais eventos precisam ocorrer antes que esta máquina possa produzir peças aceitáveis, e quem controla cada um deles?”.
Um prazo de entrega cotado não é o mesmo que uma data de prontidão para produção
Um fornecedor pode contar o prazo de entrega a partir do recebimento do sinal, da liberação dos desenhos técnicos, da conclusão de uma revisão de configuração ou da confirmação do controlador final e do pacote de ferramentas. Esses pontos de partida não são intercambiáveis. Uma cotação que indique “entrega em 60 dias” está incompleta, a menos que os documentos comerciais definam a data de início e se entrega significa prontidão na fábrica, despacho a partir do porto, chegada ao destino ou comissionamento bem-sucedido.
Solicite um cronograma de marcos em vez de um único número principal. Ele deve identificar o congelamento do projeto, a aquisição de componentes de longo prazo, a montagem, a inspeção mecânica, os testes elétricos, o teste de aceitação na fábrica, a embalagem, o despacho e a janela de embarque prevista. Isso facilita visualizar quais dependências permanecem em aberto após a emissão do pedido de compra. Também evita um mal-entendido comum: considerar a data de conclusão na fábrica do fornecedor como a data em que o projeto poderá começar a produzir peças.
Para centros de torneamento de barramento inclinado personalizados, o esclarecimento técnico costuma ser a primeira fonte de tempo perdido. A solicitação de uma placa específica, cilindro hidráulico, interface para alimentador de barras, torre de ferramentas, configuração de apalpação, transportador de cavacos, tensão ou opção de segurança pode exigir confirmação de engenharia. Se essas decisões não forem resolvidas, o fornecedor poderá não conseguir liberar a máquina para produção, mesmo que o pedido comercial tenha sido aceito.
Verifique a capacidade e a exposição dos componentes, não apenas a linha de montagem
Um fornecedor confiável de tornos CNC de barramento inclinado deve conseguir explicar se a máquina proposta possui uma configuração de fabricação regular ou se é uma variação única. Os modelos padrão também podem sofrer atrasos, mas uma lista de materiais repetível e um processo de montagem estabelecido geralmente reduzem a incerteza. Uma máquina altamente modificada apresenta mais riscos, pois uma pequena alteração no spindle, na torre, no gabinete de controle, nas proteções ou no sistema de fixação da peça pode afetar diversas etapas posteriores.
A discussão mais útil diz respeito aos itens críticos adquiridos. Pergunte quais peças já estão em estoque, quais estão reservadas para o seu pedido e quais dependem de fabricação externa. Isso é particularmente relevante para controles CNC, conjuntos de servos, rolamentos de precisão, conjuntos hidráulicos, torres de ferramentas, placas, fusos de esferas e motores. Não espere que um fornecedor revele todos os detalhes comerciais, mas ele deve conseguir identificar os itens que determinam a data realista de conclusão.
A capacidade também precisa ser interpretada com cuidado. Uma fábrica cheia não é automaticamente um sinal de alerta se o planejamento de produção for disciplinado; uma instalação vazia não é automaticamente tranquilizadora se o fornecedor não tiver processos estáveis ou estoque de componentes. Solicite a janela de produção planejada, o período estimado de montagem e a pessoa responsável pelas atualizações do cronograma. Um fornecedor que não consegue fornecer uma transição interna clara entre compras, montagem e testes pode ter dificuldade em avisar com antecedência de forma confiável quando as condições mudarem.
Defina os testes de aceitação antes que a máquina entre na montagem final
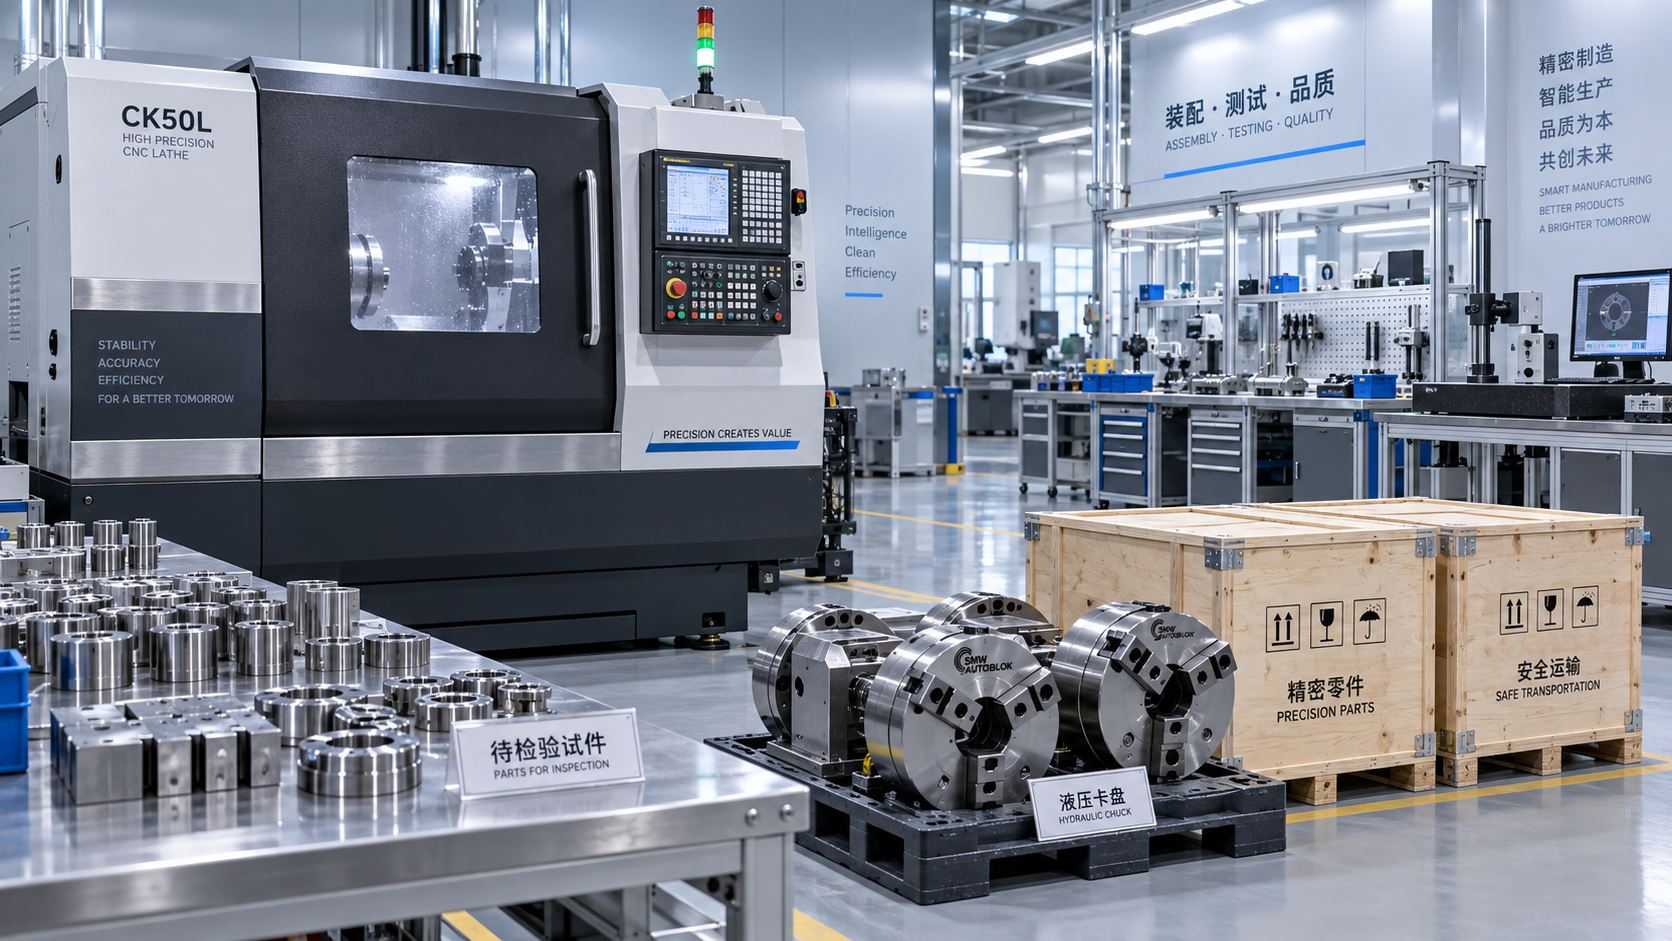
O teste de aceitação na fábrica é frequentemente tratado como uma formalidade final, mas pode revelar lacunas na especificação no momento mais caro para corrigi-las. Antes de fazer o pedido, concorde sobre o que o fornecedor demonstrará: movimento dos eixos, operação do spindle, funções hidráulicas, indexação da torre, intertravamentos de segurança, sistema de refrigeração, manuseio de cavacos e as funções de controle relevantes para o trabalho planejado. Quando a precisão da peça for essencial para o projeto, defina antecipadamente a peça de teste, o material, as condições de corte, o método de medição e os critérios de aceitação.
Não se trata de impor garantias irrealistas. Trata-se de evitar uma situação em que o comprador espera um teste com peça de produção enquanto o fornecedor planejou apenas uma operação da máquina sem carga. A revisão por vídeo pode ser útil em projetos internacionais, mas não deve substituir um protocolo de teste por escrito. O plano de teste também deve especificar quem fornece ferramentas especiais, dispositivos de fixação, matéria-prima, programas, instrumentos de medição e quaisquer dados de ferramentas específicos do cliente.
Os equipamentos auxiliares merecem a mesma atenção. Uma célula de produção pode depender da preparação do material antes do início do torneamento. Por exemplo, ao avaliar uma serra de fixação hidráulica da série GH42, como aMáquina de serra de fita GH4240, a equipe do projeto deve confirmar sua capacidade de corte, especificação da lâmina, área ocupada, requisitos de energia e prazo de despacho em relação ao plano de instalação do torno. Um torno entregue no prazo não resolve um problema de início de produção se o processo de corte do material não estiver pronto.
O transporte, a prontidão do local e o comissionamento criam um segundo prazo de entrega
Depois que uma máquina passa nos testes, o transporte se torna a próxima etapa crítica do cronograma. Confirme o Incoterm, a responsabilidade pela embalagem, o porto de embarque, o método de envio, o processo de reserva do frete, a responsabilidade pelo seguro e os documentos necessários para o desembaraço aduaneiro. Essas questões afetam tanto o custo quanto o prazo. Um preço de máquina mais baixo pode se tornar menos atraente se a responsabilidade pelo transporte não estiver clara ou se o comprador tiver de resolver problemas de documentação evitáveis depois que a carga chegar ao porto.
No destino, verifique o acesso para içamento, a capacidade de carga do piso, os requisitos de fundação, o fornecimento elétrico, o ar comprimido, as configurações de refrigeração, o descarte de cavacos e o espaço para acesso de manutenção. O fornecedor deve fornecer as informações relevantes de instalação com antecedência suficiente para que a equipe do local possa agir. Se for necessário suporte local de comissionamento, determine se ele depende de aprovações de viagem, disponibilidade de serviços terceirizados ou preparação remota pelos técnicos do comprador. “Comissionamento incluído” deve ser traduzido em um escopo definido: dias no local, trabalho incluído, responsabilidades do cliente e o que acontece se o local não estiver pronto.
Utilize os termos comerciais para tornar o atraso visível
O pedido de compra deve vincular os eventos de pagamento a marcos significativos. Um grande pagamento antecipado pode ser comercialmente normal para uma máquina configurada, mas o controle do projeto melhora quando os pagamentos posteriores estão associados a progresso documentado, testes de aceitação concluídos ou documentos de embarque. O objetivo não é criar um contrato adversarial. É garantir que ambas as partes trabalhem com a mesma definição de progresso.
Pergunte o que o fornecedor fará se um componente essencial se tornar indisponível ou se um problema de teste exigir retrabalho. Respostas úteis incluem um contato de escalonamento acordado, um processo documentado de aprovação de componentes alternativos e uma frequência regular de atualizações. Tenha cautela com garantias vagas de que um atraso é “improvável”. Toda fabricação de máquina complexa possui dependências; a diferença está em saber se essas dependências são identificadas, gerenciadas e comunicadas antecipadamente.
Para equipes de projeto que compram equipamentos CNC além das fronteiras, a capacidade do fornecedor deve incluir mais do que a fabricação. A Shandong Honcan Machinery Equipment Co., Ltd. combina máquinas-ferramenta CNC, sistemas de manufatura inteligente e ferramentas de corte industriais em um portfólio orientado à engenharia. Essa perspectiva mais ampla pode ser útil quando um projeto exige que o cronograma de torneamento, corte de material, interfaces de automação e suporte técnico seja analisado como uma única sequência operacional, e não como compras isoladas.
A pergunta mais útil antes do pedido
Antes de selecionar um fornecedor de tornos CNC de barramento inclinado, peça-lhe que percorra o cronograma desde a liberação do pedido até a primeira peça aceitável em suas instalações. Um fornecedor competente deve estar disposto a separar fatos confirmados de suposições, sinalizar decisões do cliente que possam atrasar a liberação e explicar como os testes, o transporte, a instalação e o suporte se integram.
Essa conversa geralmente revela mais sobre a confiabilidade da entrega do que a data mais curta em uma cotação. Para compras, a decisão mais acertada geralmente é a oferta com um caminho transparente até a prontidão para produção, responsabilidades claras pelos riscos e tempo suficiente no plano do projeto para lidar com as questões que os pedidos de máquinas inevitavelmente revelam.
