


Como comparar cotações de fornecedores de tornos CNC de bancada inclinada com diferentes ferramentas
As cotações de fornecedores para um torno CNC de barramento inclinado muitas vezes parecem comparáveis até que a linha de ferramentas seja examinada atentamente. Duas máquinas com diâmetro de torneamento, potência do fuso e marca de controlo semelhantes podem apresentar capacidades de produção muito diferentes quando são incluídas posições da torre, ferramentas motorizadas, mandris, suportes, sondagem, alimentadores de barras e apoio à preparação. Por conseguinte, um preço inicial mais baixo pode representar um pacote de máquina mais limitado, e não uma solução de menor custo.
Para as equipas de compras, o objetivo prático é converter cada cotação num âmbito operacional comum: a mesma peça, gama de materiais, expectativa de tempo de ciclo, modelo de pessoal e características finais necessárias. Só então uma cotação de fornecedor de torno CNC de barramento inclinado pode ser comparada em condições equivalentes.
Comece pela peça, não pela especificação da máquina
Antes de comparar os documentos dos fornecedores, defina o requisito de produção em termos que possam ser orçamentados de forma consistente. Uma cotação deve ser analisada com base em peças representativas, e não numa declaração geral como “torneamento de componentes de aço”. O fornecedor necessita de detalhes suficientes para determinar se as ferramentas propostas são adequadas ao trabalho pretendido.
- Diâmetro máximo e típico de barra ou diâmetro de fixação em mandril
- Comprimento da peça, espessura de parede e condição de fixação
- Materiais a maquinar, incluindo ligas difíceis ou secções endurecidas
- Operações necessárias numa única fixação: torneamento, ranhuramento, roscagem, furação, roscagem com macho, fresagem, furação transversal ou maquinação poligonal
- Tolerâncias pretendidas, acabamento superficial e requisitos de repetibilidade
- Tamanho de lote esperado, volume anual e frequência de mudança de produção
Isto é importante porque uma torre padrão de oito ou doze posições pode ser adequada para um veio simples, mas insuficiente para um corpo de válvula ou conexão hidráulica que exige várias operações com ferramentas motorizadas. Um fornecedor pode orçamentar um centro de torneamento básico e pressupor a furação secundária noutro local; outro pode incluir um eixo Y, eixo C, ferramentas motorizadas e suportes angulares para que a peça seja concluída numa única fixação. Os respetivos preços não devem ser tratados como ofertas concorrentes para a mesma solução.
Uma prática útil de pedido de cotação é emitir uma matriz de ferramentas juntamente com o desenho da peça. Peça a cada fornecedor que assinale cada operação como incluída, identifique a posição da ferramenta utilizada e indique qualquer operação que permaneça externa. Isto transforma descrições vagas de pacotes numa comparação de produção.
Separe a capacidade da máquina das ferramentas fornecidas
As cotações combinam normalmente três categorias diferentes: capacidade da máquina, interfaces de ferramentas e as ferramentas físicas fornecidas com a máquina. Devem ser avaliadas separadamente.
A capacidade da máquina inclui potência e binário do fuso, velocidade máxima, capacidade de barra, configuração da torre, potência das ferramentas motorizadas, curso dos eixos, configuração de contraponto ou subfuso, sistema de refrigeração e gestão de aparas. Estes elementos determinam o que o torno pode potencialmente fazer.
As interfaces de ferramentas incluem o padrão de montagem da torre, dimensões dos furos, configuração VDI ou BMT, interface de ferramentas motorizadas, sistema de pinças, castanhas do mandril e sistemas de troca rápida. As interfaces definem quais os suportes e acessórios que podem ser instalados posteriormente e quanto custará essa expansão.
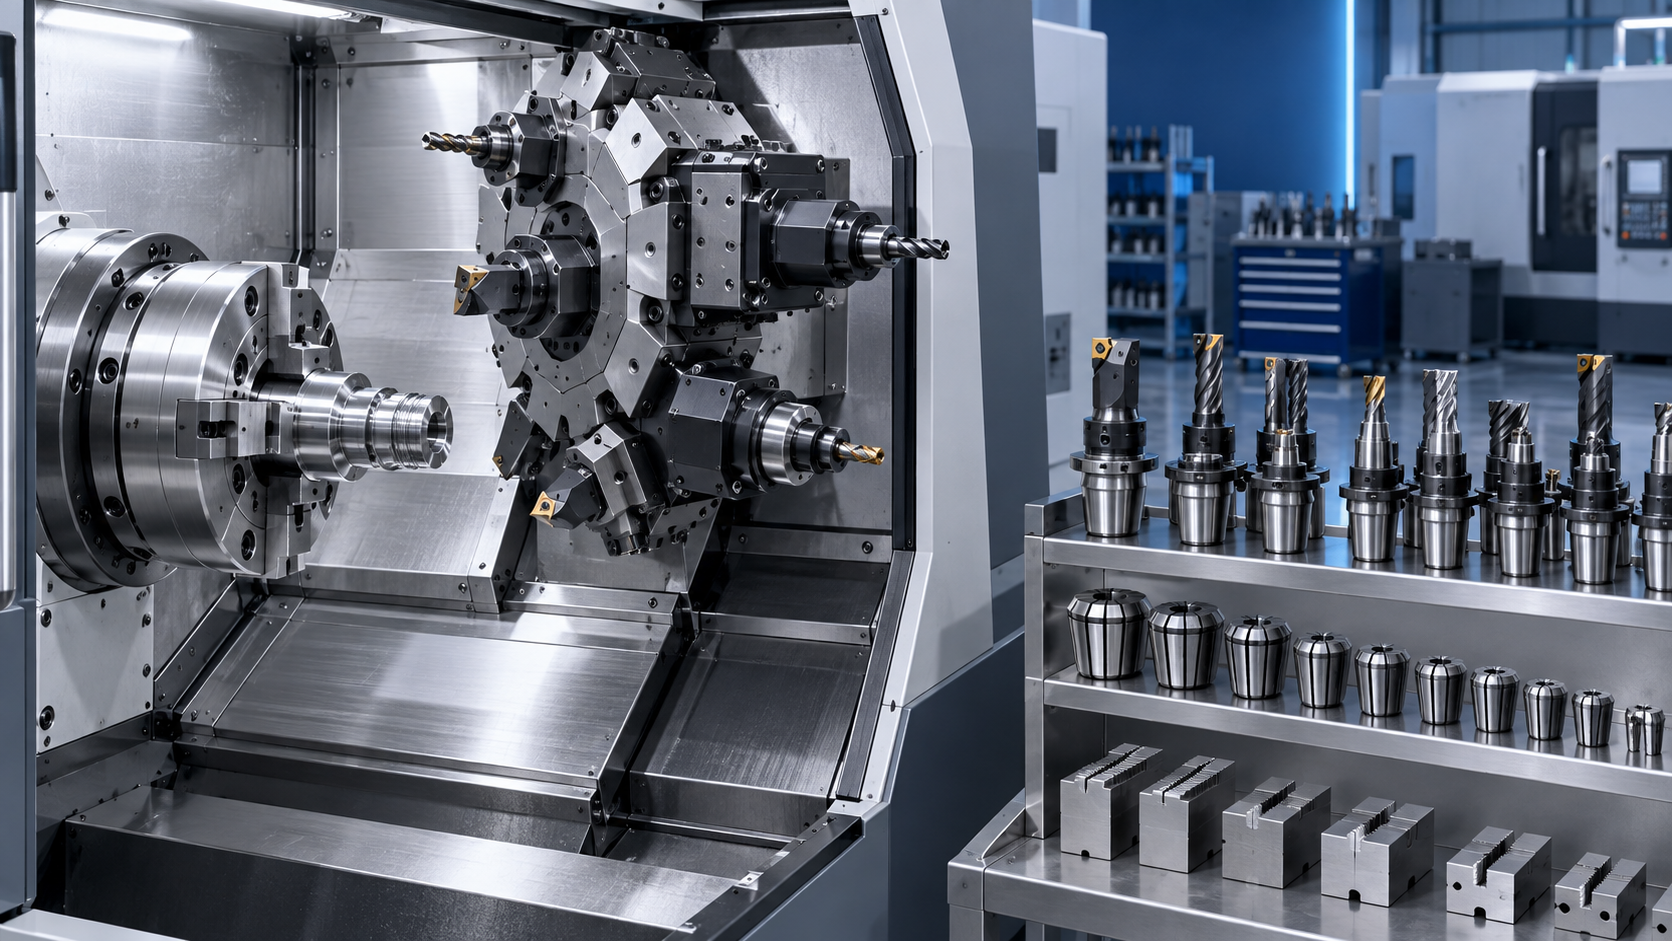
O pacote de ferramentas fornecido abrange os suportes, buchas para barras de mandrilar, blocos de ferramentas de torneamento, suportes de ferramentas motorizadas, pinças, brocas, pastilhas, conjuntos de castanhas e acessórios de medição efetivamente entregues. Uma máquina descrita como “preparada para ferramentas motorizadas” não equivale a uma máquina fornecida com os suportes de ferramentas motorizadas necessários para produzir a peça.
Solicite uma lista detalhada de ferramentas, linha a linha. “Pacote de ferramentas padrão” nunca deve ser aceite como uma descrição suficiente. A lista deve indicar quantidade, tipo de posição, dimensões, marca quando relevante e se as ferramentas de corte ou pastilhas estão incluídas. Por exemplo, podem estar incluídos dois suportes radiais de ferramentas motorizadas, enquanto o programa da peça exige quatro suportes radiais e dois suportes axiais. A compra restante pode ser significativa, especialmente quando é necessária uma interface específica ou um fabricante de suportes premium.
Diferenças de ferramentas que alteram o custo real
Várias diferenças entre cotações merecem mais atenção do que o preço de cada linha possa sugerir.
Ferramentas motorizadas e configuração dos eixos
As ferramentas motorizadas acrescentam mais do que o custo do suporte. Podem exigir um eixo C, binário suficiente para ferramentas motorizadas, um projeto de transmissão adequado, fornecimento de refrigeração e funções de controlo para maquinação sincronizada. Uma cotação que inclua apenas um eixo C não deve ser interpretada como um pacote completo de fresagem ou furação transversal. Confirme a velocidade, potência e binário das ferramentas motorizadas, a orientação dos suportes e o número de suportes incluídos.
Da mesma forma, um eixo Y pode reduzir as preparações para características fora do centro, mas introduz uma arquitetura de máquina diferente e deve ser justificado pela família de componentes. Para peças que necessitam apenas de furação axial e roscagem com macho, um eixo C devidamente configurado e suportes axiais podem ser a opção mais económica. Para furos excêntricos, faces planas, ranhuras ou fresagem fora da linha de centro, a omissão do eixo Y pode transferir custos para dispositivos de fixação e operações secundárias.
A fixação de peças é frequentemente subdimensionada
O tamanho do mandril, por si só, não define um pacote de fixação utilizável. As compras devem verificar se a cotação inclui mandril hidráulico, castanhas macias, castanhas duras, tubo de tração, mandril de pinças, puxador de barras, apanhador de peças e a maquinação ou preparação necessária para as castanhas. Se estiverem envolvidos componentes de paredes finas ou irregulares, a cotação deve indicar se castanhas especiais, mandris expansíveis ou dispositivos personalizados estão excluídos.
Uma cotação baixa pode incluir apenas um mandril básico de três castanhas adequado para demonstração. Isto é aceitável quando o comprador dispõe de um departamento interno de ferramentas consolidado e de dispositivos existentes. É menos adequado quando se espera que a máquina entre em produção pouco tempo após a instalação.
Disposições para pré-ajuste e medição de ferramentas
Apalpadores de ferramentas, sondas de peças, medição automática de ferramentas e deteção de ferramentas partidas afetam tanto a estabilidade do ciclo como o tempo de preparação. Não são obrigatórios em todos os tornos, mas devem ser avaliados em função do custo de mão de obra e do padrão de lotes. Trabalhos de elevada variedade com mudanças frequentes de ferramentas beneficiam de controlos de preparação repetíveis; uma aplicação dedicada de produção longa pode depender de uma configuração mais simples.
Peça aos fornecedores que separem o preço do hardware das opções de software ou parâmetros. Uma sonda pode estar fisicamente instalada, enquanto os ciclos de medição necessários, opções de interface ou formação estão excluídos. A cotação deve tornar estes limites visíveis.
Crie uma folha de cotação normalizada
Em vez de comparar os totais dos fornecedores, crie uma única folha interna com uma linha para cada requisito de produção. Deve indicar itens incluídos, opcionais, excluídos e pressupostos. Isto também oferece às equipas técnicas, de produção e de compras uma base comum para análise.
Esta abordagem revela um problema frequente: uma opção pode estar “disponível”, mas não ter preço, enquanto outro fornecedor a inclui no pacote. Não classifique ambas como equivalentes simplesmente porque ambas as máquinas podem, teoricamente, aceitar o mesmo acessório.
Avalie o custo para além da fatura das ferramentas
O preço das ferramentas deve ser considerado juntamente com o seu efeito no tempo de ciclo, mão de obra de preparação, vida útil das ferramentas e manuseamento secundário. Um pacote mais completo pode justificar-se quando elimina uma operação separada, reduz a intervenção do operador ou estabiliza um processo sensível às tolerâncias. Por outro lado, comprar todos os suportes opcionais na fase de aquisição da máquina pode imobilizar capital em ferramentas que permanecerão sem utilização.
Para uma nova família de componentes, distinga entre “ferramentas para o primeiro dia” e “ferramentas para capacidade futura”. As ferramentas para o primeiro dia são necessárias para validar e produzir as peças identificadas. As ferramentas para capacidade futura suportam possíveis trabalhos, mas devem ter preço separado, com a compatibilidade da interface confirmada. Isto preserva a disciplina orçamental sem vincular o comprador a um padrão de torre sem suporte.
A mesma disciplina aplica-se aos equipamentos auxiliares. Um fornecedor pode oferecer ferramentas de oficina não relacionadas juntamente com o pacote do torno, como umaFuradeira magnética VD332 para trabalhos de furação industrial. Esse equipamento pode ser útil para manutenção ou fabrico, mas deve ser separado da avaliação do custo de produção do torno. A sua capacidade de furação, o requisito de fixação magnética e as necessidades de alimentação elétrica respondem a uma questão operacional diferente do investimento na célula de torneamento.
Utilize os termos de aceitação para testar a configuração cotada
A forma mais fiável de confirmar se as ferramentas foram corretamente especificadas é associá-las à aceitação. Sempre que prático, peça ao fornecedor que maquine uma peça representativa ou uma peça de teste acordada utilizando a configuração cotada. O documento de aceitação deve identificar o material, a condição inicial, a responsabilidade pelas ferramentas, as tolerâncias a verificar e o método de medição.
Não se baseie numa demonstração da máquina sem carga para validar uma cotação que inclua ferramentas complexas. Um ciclo de torneamento com ferramentas motorizadas, um requisito de rosca, uma tolerância de furo ou uma especificação de acabamento podem revelar limitações no alcance do suporte, rigidez, acesso do fluido de refrigeração ou apoio à programação que não são visíveis numa verificação básica de batimento.
Analise também os pressupostos por trás do tempo de ciclo prometido. Mudanças de ferramentas, carregamento, descarregamento, manuseamento de remanescentes de barra, sondagem, remoção de aparas e qualquer intervenção manual devem ser incluídos quando ocorrem na produção normal. Um ciclo de corte rápido não é o mesmo que um ciclo rápido de peça acabada.
Escolha a cotação com o limite de produção mais claro
A cotação mais sólida não é necessariamente aquela com a lista de opções mais longa. É aquela que declara claramente quais as peças que podem ser produzidas, quais as ferramentas fornecidas para o fazer, o que continua a ser responsabilidade do comprador e como a configuração será aceite.
Quando as cotações concorrentes diferirem, peça a cada fornecedor que recalcule o preço com base na mesma matriz de ferramentas e no mesmo âmbito de aceitação antes de negociar o total final. Esse passo normalmente conduz a uma decisão de compras mais defensável do que pressionar os fornecedores por um desconto em pacotes que nunca foram equivalentes desde o início.
