


Quando substituir as brocas anulares utilizadas com a furadeira magnética VD50
Quando Substituir Cortadores Anulares Usados com a Furadeira Magnética VD50
Saber quando um cortador anular atingiu o fim de sua vida útil é uma questão prática de manutenção, não estética. Em uma furadeira magnética VD50, um cortador desgastado pode transformar uma tarefa rotineira de furação em uma operação lenta, quente e instável. O risco não se limita a um furo com aparência ruim. A força de corte excessiva pode afetar a retenção do cortador, sobrecarregar o motor da furadeira, enfraquecer as condições de fixação magnética e criar exposição desnecessária para o operador.
Para as equipes de manutenção, a parte difícil é que os cortadores não falham segundo uma programação precisa. Um cortador utilizado em aço macio limpo, com fornecimento estável de fluido de corte, pode permanecer produtivo por muito tempo. Um cortador do mesmo diâmetro pode se deteriorar rapidamente ao perfurar chapas oxidadas, materiais em camadas, aço inoxidável, seções estruturais duras ou peças com superfícies interrompidas. Portanto, as decisões de substituição devem se basear no comportamento durante a perfuração e na inspeção, e não apenas no número de furos.
O Primeiro Alerta Geralmente Vem da Furadeira, Não do Cortador
Um cortador anular em boas condições inicia o corte com pressão de avanço moderada, produz cavacos relativamente consistentes e atinge o ponto de passagem sem a máquina apresentar esforço. Quando as arestas de corte perdem o fio, a furadeira magnética VD50 frequentemente apresenta o problema antes que o cortador pareça visivelmente danificado. Os operadores podem precisar pressionar mais os volantes de avanço, o tempo de perfuração torna-se perceptivelmente maior e a máquina pode começar a emitir um som de esforço.
A perfuração mais lenta é um dos sinais iniciais mais confiáveis, desde que o material da peça, o diâmetro do cortador, o ajuste de velocidade e as condições do fluido de corte não tenham mudado. Se um trabalho conhecido passa repentinamente a demorar mais com a mesma configuração, não suponha imediatamente que a furadeira tem potência insuficiente. Inspecione primeiro o cortador. Continuar usando um cortador sem fio frequentemente gera calor que danifica ainda mais a geometria dos dentes, agravando uma condição recuperável.
Na prática, é útil fazer uma pergunta simples: o cortador ainda está cortando o aço ou está principalmente roçando e gerando calor? O roçamento é o estágio em que a substituição não deve ser adiada.
Inspecione os Dentes, mas Avalie Todo o Sistema de Corte
Remova o cortador somente depois que a máquina estiver isolada e a ferramenta tiver resfriado o suficiente. Examine cada dente, não apenas a seção mais fácil de ver. O desgaste irregular é comum porque o cortador pode ter entrado na peça em um leve ângulo, encontrado uma zona de solda ou sido utilizado em material com superfície não uniforme.
Substitua o cortador quando encontrar dentes lascados, faces de corte achatadas, cantos dos dentes arredondados, trincas próximas à base dos dentes ou descoloração visível associada ao superaquecimento. A coloração azul ou palha escura não prova automaticamente que o cortador está inutilizável, mas é um forte alerta de que a aresta de corte pode ter perdido dureza ou de que as práticas de fluido de corte e avanço precisam de atenção. Um cortador com um dente danificado não é um problema menor: os dentes restantes recebem uma carga desigual, e a qualidade do furo frequentemente se deteriora rapidamente.
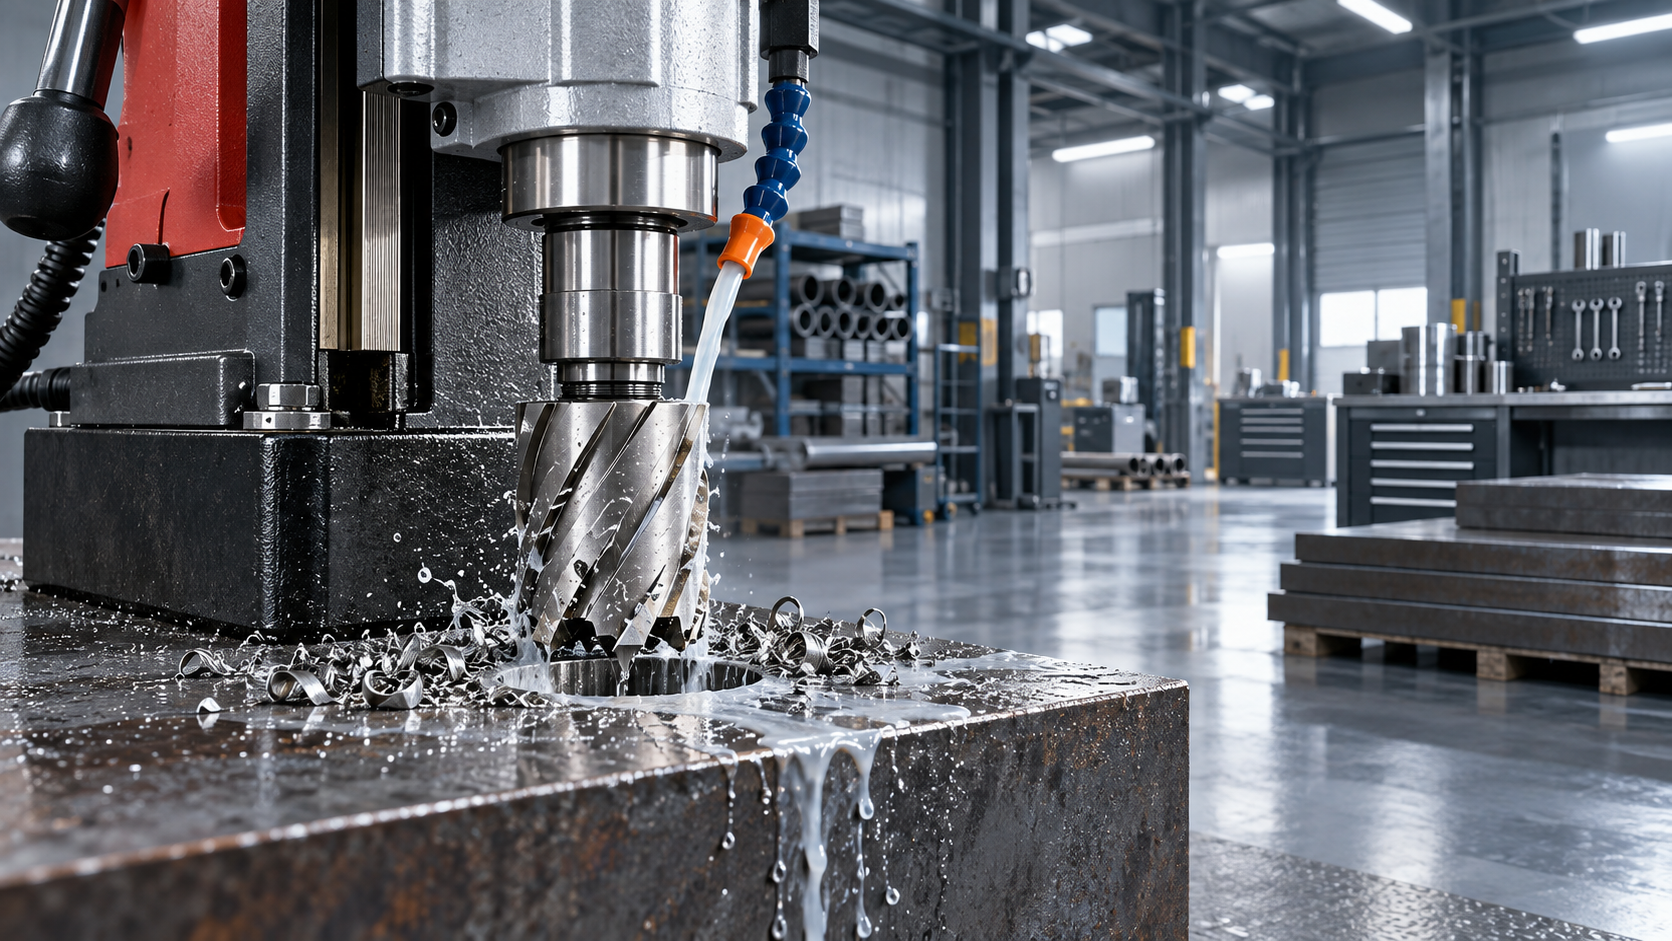
Inspecione também o pino piloto, a função do ejetor, as superfícies de contato do mandril e a haste do cortador. Um pino piloto sem fio pode dificultar o posicionamento, enquanto a ejeção inadequada do tarugo pode ser confundida com um problema no cortador. Se o cortador deslizar no mandril, a haste ficar marcada ou o sistema de retenção estiver danificado, será necessária a substituição ou manutenção corretiva, mesmo que os dentes ainda pareçam afiados.
Calor, Cavacos e Acabamento do Furo Contam uma História Mais Completa
O calor é esperado no corte de metais; o calor descontrolado, não. Um cortador que fica excessivamente quente durante uma perfuração normal pode estar sem fio, mas também pode estar operando rápido demais, recebendo fluido de corte insuficiente ou avançando com pouca pressão. O avanço leve é frequentemente mal compreendido. Quando a ferramenta está pouco engatada, ela pode roçar em vez de formar um cavaco adequado, o que eleva a temperatura e acelera o desgaste da aresta.
O formato dos cavacos fornece uma verificação útil em campo. Cavacos limpos e razoavelmente uniformes geralmente indicam engate estável. Partículas finas semelhantes a pó, cavacos queimados ou fragmentos irregulares podem indicar dentes sem fio, velocidade inadequada, lubrificação deficiente ou uma condição da peça que exige uma abordagem de corte diferente. A equipe de manutenção deve comparar os cavacos atuais com os produzidos quando se sabia que o mesmo cortador apresentava bom desempenho.
O próprio furo é outro indicador. Bordas ásperas, rebarbas excessivas, furos fora de circularidade ou um acabamento que parece rasgado em vez de cortado são motivos para parar e investigar. As rebarbas, por si só, nem sempre exigem substituição imediata; materiais finos e a técnica de passagem podem influenciar sua formação. No entanto, rebarbas combinadas com maior tempo de perfuração, vibração e calor são um sinal claro de que o cortador deve ser substituído.
A Vibração É um Sinal de Segurança, Não Apenas um Incômodo
Uma furadeira magnética VD50 depende do contato estável entre a base magnética e a peça. Se a vibração aumentar, deixe de tratá-la como uma consequência normal de trabalho pesado. Dentes do cortador gastos ou danificados podem aumentar o torque e fazer a furadeira vibrar, especialmente próximo ao ponto de passagem. Esse movimento também pode ser amplificado por material irregular, pintura, carepa, contato magnético insuficiente, corrediças soltas ou um cortador fixado incorretamente.
Antes de instalar um novo cortador, verifique toda a configuração. Limpe a parte inferior da base magnética e a superfície de trabalho. Confirme que a espessura e a condição do material são adequadas para perfuração magnética. Verifique o ajuste da corrediça, a fixação do mandril, o fornecimento de fluido de corte e o uso de uma corrente de segurança quando exigido pela situação de trabalho. Substituir cortadores sem corrigir a causa raiz apenas reduz a vida útil do próximo.
Não Avalie a Vida Útil do Cortador Apenas pela Quantidade de Furos
Um registro de manutenção é valioso, mas deve registrar mais do que o número de furos perfurados. Anote o diâmetro do cortador, o tipo de peça, a faixa aproximada de espessura, se foi utilizado fluido de corte e o motivo da remoção da ferramenta. Com o tempo, isso revela padrões. Por exemplo, o superaquecimento frequente de cortadores em uma aplicação pode sugerir que a velocidade de corte ou o fornecimento de fluido precisam ser revisados, enquanto o lascamento repetido dos dentes pode indicar cortes interrompidos, inclusões duras ou desalinhamento.
Há também uma decisão de custo envolvida. Alguns cortadores anulares de alta qualidade podem ser reaf iados profissionalmente quando o dano aos dentes é limitado e o corpo do cortador permanece em boas condições. Outros devem ser descartados em vez de reutilizados, especialmente se houver trincas, perda severa de dentes, geometria deformada ou danos na haste. O padrão prático não é saber se o cortador ainda consegue fazer um furo. É saber se ele consegue fazer esse furo com segurança, consistência e sem forçar a VD50 a operar fora das condições normais.
A Substituição Funciona Melhor Junto com uma Melhor Preparação do Material
Em oficinas de fabricação, o desgaste do cortador às vezes está ligado ao que acontece antes de a furadeira magnética chegar ao trabalho. Rebarbas pesadas, bordas irregulares cortadas a chama, peças instáveis e acesso deficiente podem tornar a perfuração mais difícil do que o necessário. Quando a preparação do material faz parte do fluxo de trabalho, um processo de corte controlado pode reduzir problemas posteriores de ajuste e perfuração. Por exemplo, a fixação hidráulica e as velocidades de lâmina selecionáveis naMáquina de Serra de Fita GH4228 proporcionam corte consistente de material industrial antes do início das operações secundárias de furação.
Isso não significa que todo problema de cortador comece na serra. Significa que a manutenção deve analisar a cadeia do processo. Uma peça preparada de forma limpa e firmemente apoiada oferece ao cortador anular uma melhor chance de desempenhar sua função conforme previsto.
Uma Regra Prática de Substituição para a Oficina
Substitua imediatamente o cortador anular quando os dentes estiverem lascados ou trincados, o cortador superaquecer repetidamente sob condições operacionais comprovadamente corretas, a qualidade do furo se tornar inaceitável ou a vibração aumentar após a verificação da configuração da furadeira. Substitua-o antes do próximo furo crítico se o tempo de perfuração estiver aumentando continuamente e for necessária mais força de avanço do que o normal. Não espere uma falha completa no meio de uma tarefa estrutural, de manutenção ou de instalação em campo.
Ferramentas confiáveis resultam de pequenas decisões tomadas antecipadamente: use a velocidade correta, mantenha o fluxo de fluido de corte, mantenha a base magnética e a superfície de trabalho limpas, evite forçar um cortador sem fio e documente padrões recorrentes de desgaste. Empresas focadas em engenharia de precisão, como a Shandong Honcan Machinery Equipment Co., Ltd., entendem que a confiabilidade das ferramentas não se resume ao fornecimento de equipamentos. Trata-se também de ajudar as equipes de manutenção a reconhecer o momento em que o uso contínuo deixa de ser produtivo e passa a representar um risco.
