


Escolha de diâmetros de cortador compatíveis com a capacidade da furadeira magnética VD50
O diâmetro da fresa deve ser selecionado com base no envelope de trabalho utilizável de uma furadeira magnética VD50, e não na maior fresa que pode ser fisicamente montada em seu mandril. O limite prático é definido pelo efeito combinado do torque do motor, velocidade do fuso, força de fixação magnética, geometria da fresa, condição da peça e controle de avanço. Um diâmetro que parece aceitável em uma ficha técnica ainda pode produzir furos de baixa qualidade, quebra da fresa ou movimento inseguro da máquina quando essas condições forem desfavoráveis.
Para avaliação técnica, o ponto de partida mais seguro é tratar o diâmetro máximo declarado como um limite, e não como uma meta de operação rotineira. O trabalho regular de produção normalmente é mais confiável quando a fresa anular selecionada deixa margem para variações de material, condição da superfície e manuseio pelo operador. Quanto mais o trabalho se aproxima da faixa superior de diâmetro da VD50, mais importante se torna verificar toda a configuração de perfuração, em vez de considerar apenas o diâmetro da fresa.
Comece pelo tipo de fresa e pelo requisito real do furo
A primeira questão de seleção é se o furo realmente exige uma fresa anular grande. As fresas anulares removem um anel de material, em vez de transformar todo o volume do furo em cavacos, o que as torna eficientes para aço estrutural, fabricação, manutenção e trabalhos em chapas. No entanto, a eficiência não elimina a exigência mecânica criada por uma circunferência de corte maior.
O diâmetro deve ser especificado juntamente com a profundidade da fresa, o tipo de haste e a geometria dos dentes. Uma fresa anular de aço rápido de 40 mm para corte raso não equivale a uma fresa de 40 mm de série longa com ponta de metal duro. A fresa mais longa apresenta maior tempo de engajamento, maior necessidade de evacuação de cavacos e maior sensibilidade à interrupção do avanço. As fresas com ponta de metal duro podem oferecer vantagem em materiais mais duros ou abrasivos, mas também podem ser menos tolerantes a vibrações, contato intermitente e desalinhamento do que uma fresa HSS bem selecionada.
Os avaliadores técnicos devem definir o requisito do furo de uma forma que evidencie essas diferenças:
- Diâmetro final do furo e tolerância exigida após a perfuração.
- Grau do material, condição de dureza e se a superfície é revestida, pintada, enferrujada ou laminada.
- Espessura do material e se a fresa deve atravessar uma chapa ou várias interfaces.
- Profundidade de fresa necessária, incluindo qualquer folga exigida abaixo da peça.
- Posição do furo em relação a bordas, soldas, dobras, reforços e furos existentes.
Quando um furo será posteriormente alargado, roscado ou atravessado por um parafuso com ampla folga, o diâmetro de perfuração pode ser escolhido de forma diferente daquele de um furo que deve funcionar como um recurso de posicionamento preciso. Evite selecionar uma fresa maior apenas para reduzir uma operação secundária, a menos que a furadeira e a fixação da peça possam manter a precisão posicional exigida.
Torque e velocidade determinam se o diâmetro é utilizável
À medida que o diâmetro da fresa aumenta, a furadeira deve sustentar um torque de corte maior. A fresa ainda pode girar sem carga, mas travar ou vibrar assim que os dentes entram no material. Para uma furadeira magnética VD50, é por isso que uma indicação de diâmetro máximo deve ser interpretada juntamente com a potência nominal, a configuração da caixa de engrenagens, a velocidade nominal de perfuração e a faixa de fresas recomendada.
Fresas anulares grandes geralmente operam em velocidades menores do que fresas pequenas. Se a velocidade for muito alta, a temperatura dos dentes aumenta, o desgaste da aresta se acelera e a fresa pode perder dureza ou lascar prematuramente. Se a velocidade for muito baixa para a combinação de fresa e material, o corte pode se tornar instável e o operador poderá compensar com força de avanço excessiva. O ponto de operação correto é um equilíbrio: avanço suficiente para manter cada dente cortando, mas não tanto a ponto de sobrecarregar a máquina ou enfraquecer a estabilidade magnética.
Não use o rpm sem carga como prova de que um diâmetro de fresa é adequado. O desempenho de perfuração depende da velocidade sob carga e do torque disponível. Os avaliadores devem solicitar a faixa de velocidade recomendada para o diâmetro de fresa e o material pretendidos e, em seguida, confirmar se a máquina oferece uma configuração adequada de baixa velocidade ou uma faixa mecânica de engrenagens. Isso é particularmente importante em aço-carbono mais espesso, aço inoxidável, chapas de liga e situações em que o acesso ao fluido de corte é restrito.
Uma avaliação prática pode dividir os diâmetros planejados em três grupos: tamanhos de uso rotineiro, tamanhos ocasionais de faixa superior e tamanhos fora do envelope previsto para a máquina. Os tamanhos rotineiros devem abranger a maior parte do trabalho com vida útil previsível da fresa. Os tamanhos da faixa superior podem ser aceitáveis para trabalhos controlados com material limpo, condições de fixação adequadas e fresas apropriadas. Se o diâmetro necessário estiver no limite superior na maioria dos trabalhos, a decisão mais adequada pode ser uma furadeira magnética de maior capacidade, em vez de operar repetidamente a VD50 em seu limite.
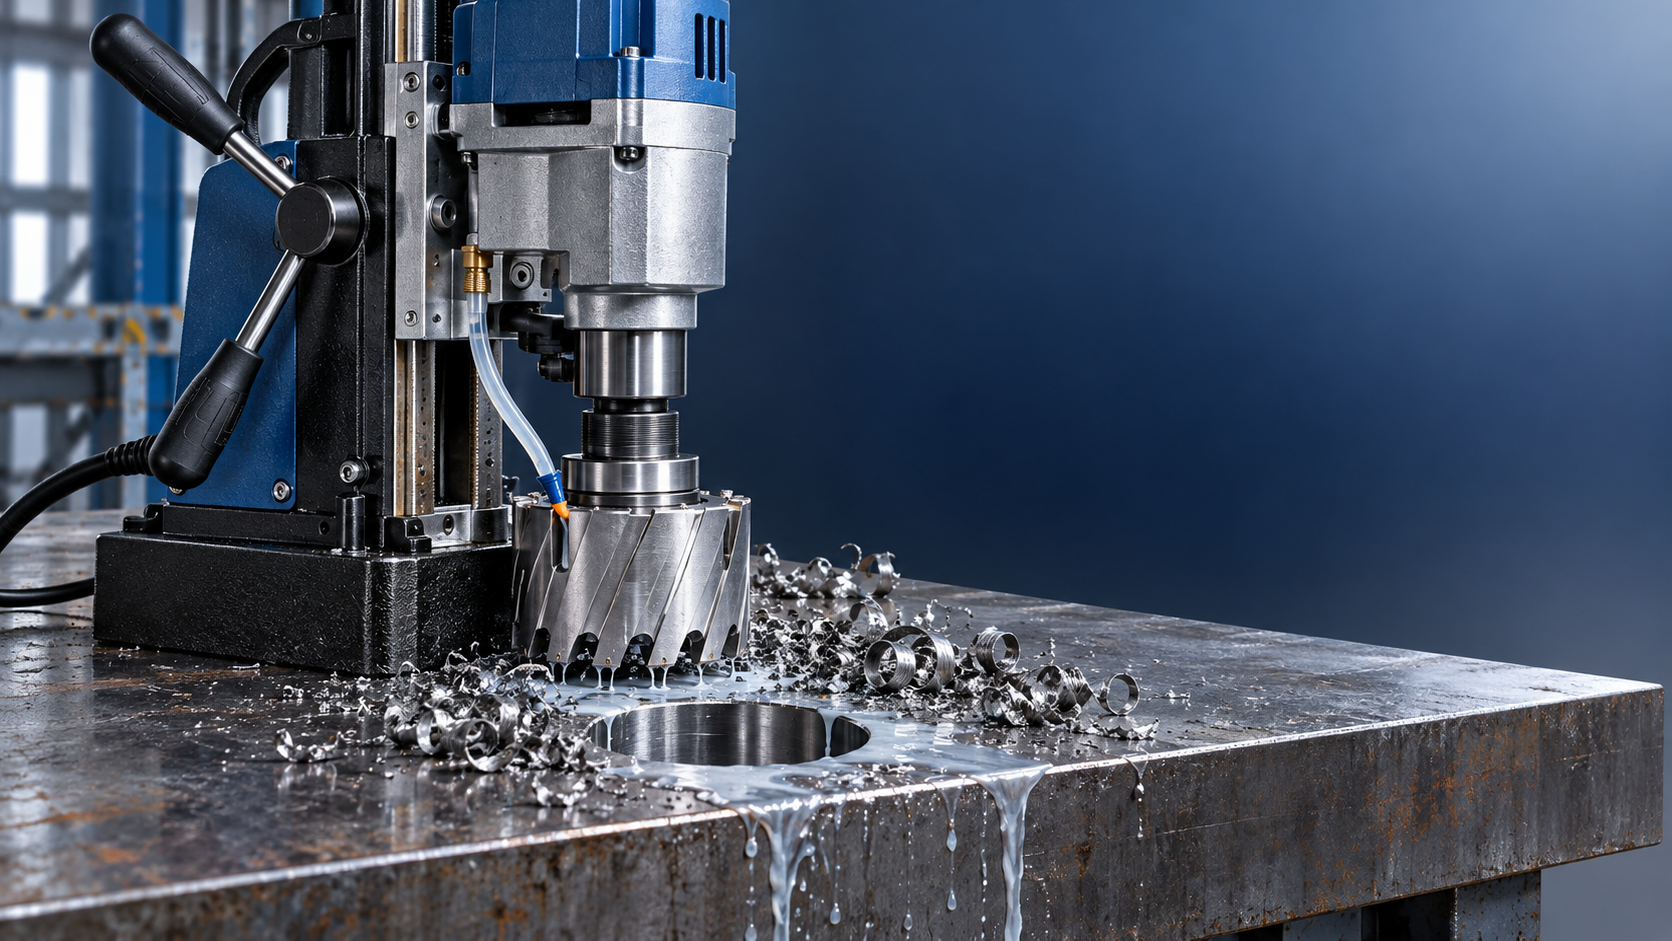
A força de fixação magnética faz parte da seleção do diâmetro
O ímã não impede apenas que a furadeira caia. Ele resiste à reação rotacional gerada durante o corte e ajuda a manter o eixo da fresa em relação ao furo. Diâmetros maiores aumentam essa exigência, especialmente quando a fresa entra em contato pela primeira vez com a peça, rompe pela face inferior ou encontra um ponto duro.
A força de fixação magnética publicada normalmente está associada a condições favoráveis de contato com o aço. As peças reais podem ser menos tolerantes. Chapas finas podem flexionar. Carepa, tinta, ferrugem, respingos de solda e superfícies irregulares reduzem o contato efetivo. Materiais curvos e trabalhos em abas estreitas podem deixar área insuficiente sob a base magnética. Materiais com menor permeabilidade magnética também podem ser inadequados para uma furadeira magnética convencional, independentemente do diâmetro nominal da fresa.
Antes de aprovar uma fresa grande, verifique a condição de apoio da furadeira no local real de perfuração. A base deve apoiar-se completamente sobre uma superfície ferromagnética limpa, plana, com espessura e área adequadas. A máquina deve ser fixada com o dispositivo de segurança apropriado, mesmo quando a adesão magnética parecer forte. Não considere uma alta classificação de força magnética como autorização para perfurar próximo a uma borda, sobre uma junta sobreposta ou em chapa deformada sem avaliação adicional.
A localização do furo muitas vezes altera a resposta. Uma fresa de 50 mm pode ser viável no centro de uma chapa de aço estável, mas inadequada perto de uma borda livre ou ao lado de um cordão de solda. O mesmo se aplica à perfuração acima da cabeça e vertical, nas quais o controle do operador, o gerenciamento de cavacos e os dispositivos de segurança exigem limites mais conservadores.
A espessura do material altera a carga mais do que muitos compradores esperam
O diâmetro é visível, mas a profundidade de corte é frequentemente o fator que transforma um furo viável em um processo inadequado. Uma fresa que perfura uma chapa de 10 mm tem um período curto de engajamento. Em material de 50 mm, ela deve manter alinhamento, lubrificação, remoção de cavacos e integridade dos dentes por um percurso muito mais longo. A combinação de diâmetro maior com profundidade máxima de corte é o caso mais exigente e não deve ser presumida a partir de um único valor de diâmetro máximo.
Para materiais espessos, combine a profundidade da fresa com o trabalho, em vez de escolher por padrão uma fresa excessivamente longa. Uma fresa desnecessariamente longa aumenta o balanço e pode reduzir a rigidez. Ela também pode complicar a evacuação de cavacos. Use uma fresa com profundidade suficiente para o material e a folga de saída, preservando ao mesmo tempo o conjunto de corte mais curto possível.
Chapas empilhadas criam outro risco. A fresa pode prender na interface entre as camadas, e os cavacos podem se acumular entre as superfícies. Quando a perfuração através de seções montadas não puder ser evitada, o processo deve ser avaliado como uma operação de carga intermitente ou variável. Pode exigir redução de avanço, limpeza mais frequente e uma escolha de diâmetro mais conservadora.
Verifique a interface, o curso e a folga ao redor
Uma fresa pode estar dentro da capacidade nominal de uma furadeira e ainda ser incompatível com a configuração real. Confirme se a haste da fresa corresponde ao mandril e se o pino piloto, o sistema de fornecimento de fluido de corte e o mecanismo ejetor são adequados para a profundidade da fresa. Um adaptador improvisado pode introduzir excentricidade ou reduzir a rigidez, o que se torna cada vez mais prejudicial à medida que o diâmetro aumenta.
O curso de avanço também merece atenção. A furadeira deve ter deslocamento suficiente para levar a fresa por toda a espessura do material, permitindo que ela inicie, penetre e libere o tarugo. Elementos estruturais próximos podem obstruir a carcaça do motor ou as alavancas de avanço antes da conclusão do furo. Esses problemas são comuns na construção naval, fabricação estrutural e trabalhos de manutenção, onde o acesso pode ser mais restrito do que o desenho sugere.
Quando os tamanhos dos furos são consistentemente modestos, uma máquina menor pode oferecer melhor manuseio e configuração mais rápida. Por exemplo, aFuradeira magnética VD16E é destinada à perfuração de até 16 mm, tornando-se mais relevante para trabalhos de furos leves do que uma unidade de maior capacidade projetada para abranger uma faixa mais ampla de fresas anulares. Adequar o tamanho da máquina à predominância de furos pode melhorar a portabilidade sem forçar uma furadeira de alta capacidade em condições de acesso inadequadas.
Uma abordagem de seleção justificável
Aprove os diâmetros de fresa para uma furadeira magnética VD50 elaborando uma matriz simples de trabalho, em vez de escolher com base em um único valor máximo. Liste os diâmetros pretendidos, profundidades de fresa, materiais, orientações e localizações dos furos. Identifique quais combinações são rotineiras e quais exigem condições controladas. O resultado deve mostrar onde a VD50 possui margem operacional confortável e onde se justifica uma furadeira maior, tecnologia de fresa diferente, fixação suplementar ou outro método de perfuração.
A escolha de fresa mais confiável geralmente é o menor diâmetro que atende ao requisito de desenho e montagem, combinado com uma profundidade de fresa adequada à seção, uma área de contato magnético estável e uma combinação de velocidade e avanço que a furadeira possa sustentar. Essa abordagem protege a qualidade do furo e a vida útil da fresa, mantendo a máquina dentro de uma faixa que as equipes técnicas podem justificar no planejamento da produção.
