


O que deve constar em um teste de aceitação do fornecedor de um torno CNC de bancada inclinada?
O que deve constar em um teste de aceitação de fornecedor para um torno CNC de bancada inclinada?
Um torno CNC de bancada inclinada pode parecer pronto para envio quando o controle é ligado, a torre indexa e uma peça de amostra parece aceitável. Isso não é suficiente para um teste de aceitação de fornecedor significativo. Para gestores de controle de qualidade e segurança, a verdadeira questão é se a máquina pode produzir repetidamente o trabalho exigido em condições realistas, protegendo os operadores, facilitando a manutenção e atendendo à especificação técnica acordada.
Um teste de aceitação completo deve ser acordado antes de a máquina ser construída, e não improvisado durante a inspeção final. A especificação de compra, o layout aprovado, o desenho da peça de amostra, a configuração do controle, o pacote de ferramentas e os requisitos locais de segurança aplicáveis devem estar refletidos no protocolo de teste. Um fornecedor competente de tornos CNC de bancada inclinada deve estar preparado para demonstrar mais do que o movimento básico dos eixos. O fornecedor deve fornecer evidências mensuráveis da precisão da máquina, confiabilidade funcional, desempenho de segurança e integridade da entrega.
Comece pelo plano de aceitação, não pela demonstração da máquina
Os testes de aceitação em fábrica são mais eficazes quando possuem critérios claros de aprovação/reprovação. “A máquina funciona normalmente” é uma descrição vaga demais para resolver disputas posteriormente. O comprador deve identificar quais características são mais importantes para o trabalho pretendido: diâmetros rigorosos, concentricidade entre operações, acabamento superficial no torneamento, estabilidade no trabalho com barras, cortes interrompidos pesados ou produção sem supervisão. Um torno destinado a eixos curtos de precisão requer uma ênfase diferente daquela de um torno destinado a flanges maiores ou componentes de válvulas.
Antes do início dos testes, confirme o modelo da máquina, o comprimento do barramento, o motor do fuso e a faixa de velocidade, a configuração do mandril ou pinça, o número de estações da torre, a versão do controlador, os cursos dos eixos, a configuração do refrigerante, o transportador de cavacos, a unidade hidráulica e as premissas de alimentação elétrica. Quaisquer opcionais aprovados devem constar no registro de inspeção. Isso evita um problema comum: a máquina é testada em uma configuração diferente daquela da máquina que será finalmente embalada para exportação.
Quando for exigido um método formal de precisão, as partes podem fazer referência aos métodos relevantes de teste de máquinas-ferramenta ou a uma norma acordada com o cliente. As tolerâncias exatas devem decorrer do contrato, da especificação da máquina e da capacidade de processo pretendida, e não de alegações genéricas.
Precisão geométrica e desempenho dos eixos
Um projeto de bancada inclinada facilita a evacuação de cavacos e muitas vezes melhora o acesso do operador, mas sua geometria ainda exige verificação rigorosa. A aceitação deve examinar os recursos de nivelamento, a condição do barramento, a instalação das guias lineares, o alinhamento da torre, a relação com a linha de centro do fuso e o alinhamento do contraponto quando houver contraponto fornecido. Os métodos de inspeção podem incluir indicadores calibrados, barras de teste, níveis de precisão ou sistemas de medição a laser, conforme o escopo acordado.
O posicionamento dos eixos, por si só, não conta toda a história. Teste tanto a precisão de posicionamento quanto a repetibilidade em trechos significativos do curso dos eixos X e Z. A repetibilidade é especialmente relevante para trabalhos de produção, pois um torno pode alcançar uma vez um ponto comandado, mas apresentar desvio em ciclos repetidos devido à folga, ajuste do servo, efeitos térmicos ou atrito mecânico. O registro de teste deve indicar o equipamento de medição utilizado, as condições ambientais quando relevantes, os locais de teste, as leituras e o desvio permitido.
A indexação da torre merece atenção específica. Execute ciclos repetidos de indexação em todas as estações e, em seguida, verifique se a estação selecionada trava com segurança e retorna de forma consistente. Uma torre que perde a posição de forma intermitente pode não apresentar problema durante uma demonstração curta, mas cria um risco sério de ferramentas danificadas, peças refugadas ou colisões após a instalação.
Testes do fuso, fixação e corte
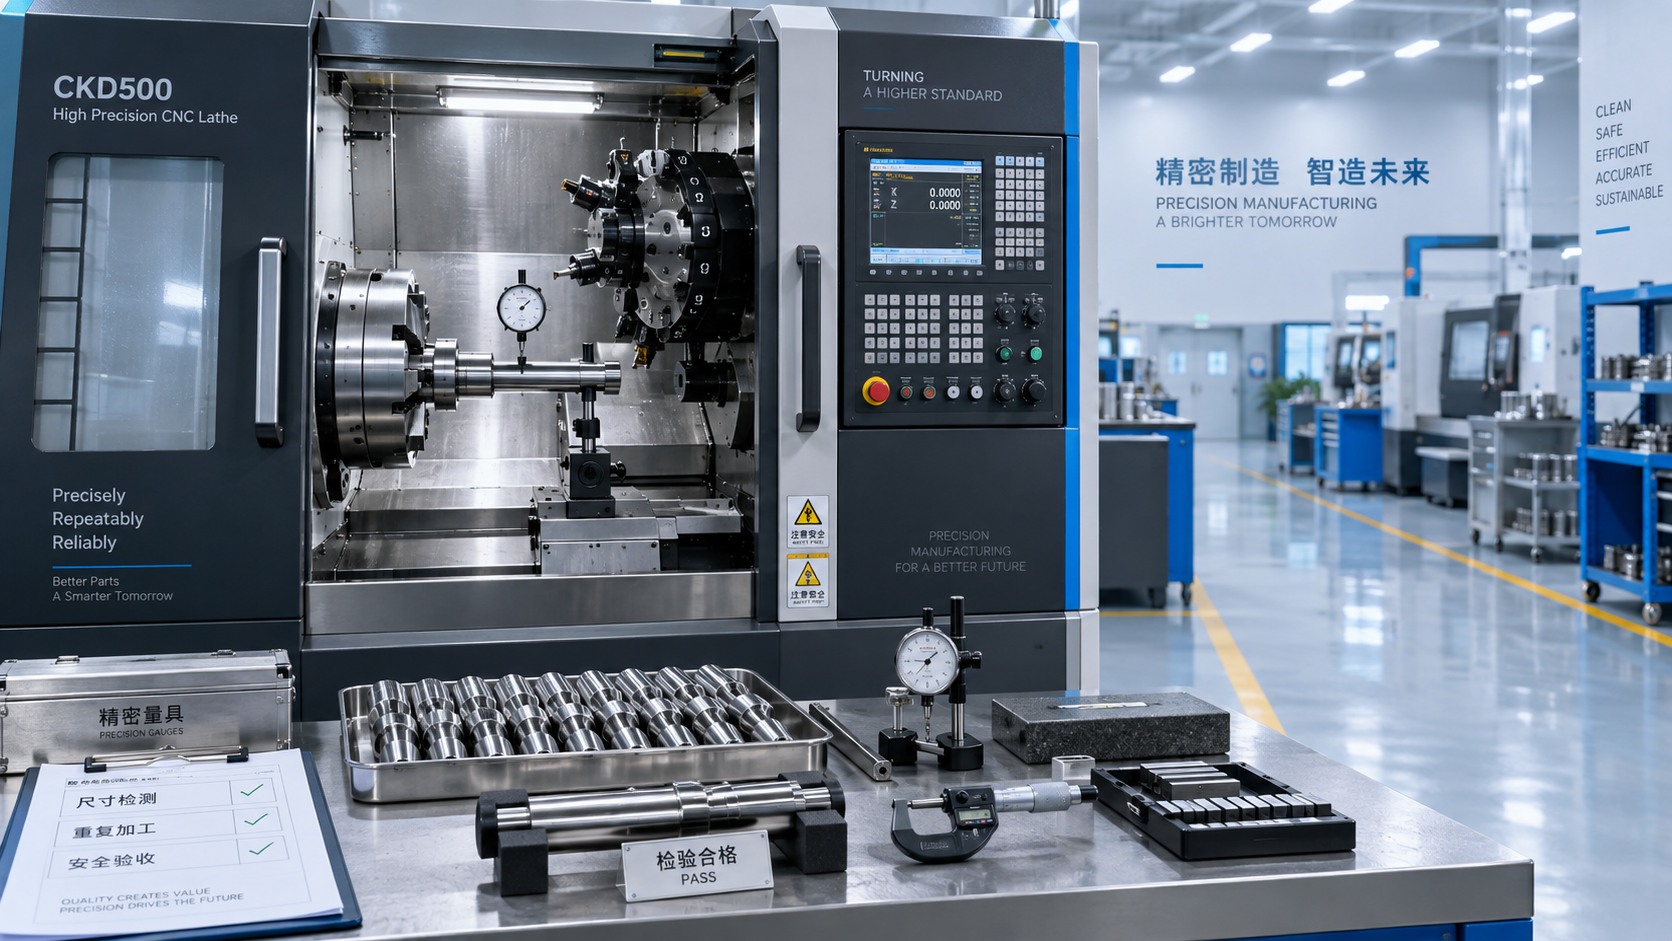
O teste do fuso deve incluir a verificação de batimento na ponta do fuso e, quando apropriado, em uma barra de teste adequada ou interface de fixação da peça. O fornecedor deve demonstrar a operação em toda a faixa de velocidade exigida, incluindo aceleração, desaceleração, mudanças de sentido e funcionamento contínuo na velocidade acordada. Ouça ruídos anormais nos rolamentos, observe vibrações e confirme que o controle exibe a velocidade real do fuso de forma confiável.
A fixação da peça não pode ser tratada como um detalhe acessório. Verifique a montagem do mandril, a condição das castanhas, a resposta da fixação hidráulica, a indicação de pressão, a operação por pedal ou comando e quaisquer intertravamentos destinados a impedir a partida insegura do fuso. Se o projeto envolver alimentação de barras, transferência por subfuso, suporte de contraponto ou coleta automática de peças, essas funções devem ser exercitadas como uma sequência integrada.
Um ensaio prático de corte dá significado às medições geométricas. A peça de teste acordada deve refletir, sempre que possível, o material e o processo planejados. Uma amostra útil pode incluir faceamento, torneamento externo, mandrilamento, canalhamento, rosqueamento e uma transição de diâmetro que exija movimento nos eixos X e Z. Avalie os resultados dimensionais, a conicidade, a circularidade quando for crítica, a aparência superficial, a formação de rebarbas, o controle de cavacos e a estabilidade do ciclo. Uma peça bem-sucedida é encorajadora; várias peças repetidas fornecem evidências mais robustas de que o processo é estável.
A segurança deve ser testada como um sistema
A análise de segurança deve abranger a configuração efetivamente entregue, e não apenas o catálogo da máquina. Verifique o enclausuramento, a integridade da porta, a condição da janela de visualização, o comportamento do intertravamento da porta, os dispositivos de parada de emergência, as etiquetas de advertência, as proteções ao redor dos componentes rotativos e a contenção de refrigerante e cavacos. A abertura de uma porta intertravada durante uma sequência de teste apropriada deve produzir a resposta esperada da máquina. As paradas de emergência devem ser verificadas em cada local instalado, seguidas de um procedimento controlado de redefinição e reinicialização.
A inspeção elétrica deve incluir a limpeza do gabinete, a identificação da fiação, os arranjos de aterramento, os dispositivos de proteção, o roteamento dos cabos, a ventilação e o acesso seguro para manutenção. As normas elétricas e os requisitos de conformidade variam conforme o mercado de destino, portanto, a documentação exigida e a configuração da máquina precisam ser estabelecidas antecipadamente. Os gestores de segurança também devem verificar que os sistemas hidráulico, pneumático, de refrigerante e de lubrificação não apresentam vazamentos durante a operação e que os alarmes de baixo nível ou falha funcionam conforme especificado.
Não negligencie o comportamento de recuperação. Simule apenas condições de falha seguras e acordadas, como um sinal de porta aberta, alarme de baixa lubrificação ou interrupção controlada de um ciclo. O objetivo é confirmar que a máquina para de forma previsível, fornece um alarme claro e pode ser recolocada em operação sem contornar as funções de proteção.
Controles, documentação e registro de entrega
O controle CNC deve ser testado sob a perspectiva do operador: carregamento de programas, avanço manual, retorno à referência, inserção de offsets, funções de vida útil da ferramenta quando incluídas, histórico de alarmes, procedimentos de backup e interfaces de comunicação. Confirme a versão do idioma, a tensão elétrica, a frequência e o software do controlador conforme o pedido. Se a máquina for fornecida com automação, os sinais de interface e a lógica de segurança devem ser incluídos no escopo de aceitação, em vez de serem adiados até o comissionamento.
Um pacote completo de entrega normalmente inclui o layout da máquina, os requisitos de fundação e instalação, diagramas elétricos e pneumáticos quando aplicáveis, informações de lubrificação, manual de operação, instruções de manutenção, lista de peças sobressalentes, backup do controle, registros de inspeção e lista de embalagem. Porta-ferramentas, castanhas macias, manuais, chaves, calços de nivelamento e acessórios especiais devem ser fisicamente contados antes da embalagem.
Essa disciplina se aplica a toda uma frota de máquinas-ferramenta. Por exemplo, a aceitação de umaFuradeira Vertical Z5040A teria foco em diferentes riscos de processo, incluindo sua capacidade máxima de perfuração de 40 mm, capacidade de rosqueamento M24, cone do fuso MT4, curso do fuso de 180 mm, seleção de avanço e ajuste da mesa. O princípio permanece o mesmo: confirmar a capacidade cotada por meio de inspeção e testes funcionais e, em seguida, documentar o que foi aceito.
Uma base melhor para a avaliação de fornecedores
O melhor teste de aceitação não é necessariamente o mais longo. É aquele que aborda os modos de falha mais dispendiosos para a aplicação pretendida: dimensões instáveis, acesso inseguro, controle inadequado de cavacos, operação não confiável da torre, documentação insuficiente ou acesso difícil para manutenção. Qualquer desvio deve ser registrado em uma lista de pendências com responsabilidade, método de correção e evidência de conclusão antes da aprovação do envio.
A Shandong Honcan Machinery Equipment Co., Ltd. aborda a entrega de máquinas-ferramenta por meio das prioridades interligadas de inovação, qualidade e confiabilidade. Para os compradores, isso deve se traduzir em um processo de teste transparente: requisitos técnicos definidos antecipadamente, medições registradas claramente, funções de segurança testemunhadas e detalhes de configuração verificados antes de o equipamento deixar a fábrica. Um teste de aceitação de fornecedor bem conduzido não elimina todas as tarefas de comissionamento, mas proporciona à equipe de recebimento um ponto de partida muito mais confiável para a instalação e a produção.
